Découpe plasma
Compresseur pour découpe plasma
Compresseur à vis pour découpe plasma, table CNC ou découpeur manuel : débit selon la torche, air sec et filtré pour ménager buse et électrode. Garantie 2 ans.
En découpe plasma à l'air, l'air comprimé n'est pas un auxiliaire : c'est le gaz de coupe. Il traverse la torche, s'ionise dans l'arc, chasse le métal fondu hors de la saignée et refroidit au passage la buse et l'électrode. Sur un découpeur manuel comme sur une table plasma CNC, la qualité de coupe dépend donc directement de l'air : assez de débit, une pression stable et un air sec et filtré. Sur une table, l'air alimente souvent aussi les clapets de l'aspiration par zones et le marqueur pneumatique.
Combien d'air faut-il pour une découpe plasma ?
Le chiffre qui fait foi est celui du fabricant de votre torche ou de votre générateur : un débit en l/min à une pression d'entrée donnée. Il dépend de l'intensité et du consommable monté ; le gougeage consomme en général plus que la coupe. À titre indicatif, les ordres de grandeur courants sont les suivants :
- découpeur manuel de 40 à 45 A : environ 100 à 150 l/min ;
- générateur de 65 à 105 A : environ 180 à 220 l/min ;
- générateur de 125 A : environ 250 à 280 l/min ;
- pression d'entrée demandée : souvent de l'ordre de 6 à 8 bar.
Exemple d'atelier type : une table CNC équipée d'un générateur de 125 A (260 l/min), un découpeur manuel de 45 A (140 l/min) et une soufflette de 200 l/min utilisée par moments, comptée pour moitié. Cela donne 260 + 140 + 100 = 500 l/min. Avec 30 % de marge, le besoin est d'environ 650 l/min, soit 0,65 m³/min. Les fiches techniques donnent parfois le débit en CFM ou en scfh : notre convertisseur débit et pression fait la conversion.
Une table CNC découpe pendant des heures : c'est un travail en continu, celui pour lequel un compresseur à vis est conçu.
Quelle pression pour un découpeur plasma ?
Le générateur a son propre détendeur : il demande une pression d'alimentation un peu supérieure à sa pression de travail, et il doit la garder pendant toute la coupe, à plein débit. Si elle chute, l'arc devient instable, la coupe s'incline et les bavures apparaissent. Un compresseur réglé autour de 8 bar suffit dans la grande majorité des cas. Les chutes viennent plutôt d'un flexible trop long ou trop fin, ou de raccords rapides sous-dimensionnés. Vérifiez la pression au manomètre du générateur pendant une coupe, pas à l'arrêt.
Quel compresseur pour la découpe plasma ?
- Découpeur manuel ou petite table : le K 75, compresseur à vis 7,5 kW 4-en-1, débite 1,1 m³/min à 8 bar. Cuve de 420 L, sécheur frigorifique et filtration sont intégrés : l'air sort sec du châssis.
- Table de forte intensité, ou table et plusieurs découpeurs manuels : le K 110 (1,7 m³/min à 8 bar) ou le K 150 (2,2 m³/min à 8 bar), toujours en 4-en-1.
- Atelier qui a déjà son traitement d'air : les compresseurs seuls de la série S, comme le S 150, à associer à un sécheur dimensionné pour leur débit.
- Plasma et laser dans le même atelier : la découpe laser à l'air peut demander jusqu'à 16 bar et un air encore plus propre. Si vous avez ou prévoyez une machine laser, la série L réunit compresseur 16 bar, cuve 16 bar, sécheur et filtration de précision. Pour le plasma seul, 16 bar n'apporte rien et coûte de l'électricité. Voir compresseur pour découpe laser.
Quelle qualité d'air pour la découpe plasma ?
L'eau est la première ennemie du plasma. Un air humide raccourcit fortement la durée de vie des électrodes et des buses, rend l'arc instable et dégrade la coupe. L'huile et les particules perturbent aussi l'arc. Les bons réflexes :
- Un sécheur frigorifique en sortie de compresseur. Il est intégré sur la série K.
- Une filtration des particules et des aérosols d'huile. Nos compresseurs sont lubrifiés : c'est la filtration en sortie qui retient l'huile entraînée.
- Un filtre au pied du générateur, en plus de son filtre intégré, si le fabricant le recommande.
- Aucun lubrificateur sur la ligne du plasma, et pas de flexible qui a déjà servi à de l'air huilé.
- Des piquages par le haut de la conduite principale et une purge aux points bas.
Si le fabricant de la torche indique une classe de qualité d'air, définissez avec nos techniciens le traitement qui l'atteint, en vous appuyant sur notre guide ISO 8573-1. Voir aussi quel sécheur d'air choisir.
Installation et entretien
- Le local. La découpe plasma dégage des fumées et une poussière métallique très fine. Placez le compresseur loin de la table, dans un local ventilé, avec une prise d'air propre.
- Les condensats. Un purgeur automatique sur la cuve et aux points bas du réseau garantit des purges régulières. Les condensats contiennent de l'huile : collectez-les et faites-les traiter.
- L'entretien. Première maintenance à 500 heures, puis toutes les 1 500 heures, avec un rappel affiché par le contrôleur. Les kits d'entretien regroupent filtres et pièces d'usure par modèle, et le guide d'entretien du compresseur à vis détaille les opérations. Garantie 2 ans, pièces disponibles pendant 15 ans.
Pour choisir votre modèle, passez par le configurateur, estimez le volume de cuve avec le calculateur de taille de cuve, ou envoyez-nous la fiche de votre générateur avec une demande de devis.
Questions fréquentes — Découpe plasma
Quel compresseur pour un découpeur plasma ?
Partez du débit et de la pression indiqués par le fabricant de votre générateur, ajoutez les autres usages de l'atelier et une marge d'environ 30 %. Pour un découpeur manuel ou une petite table, un compresseur à vis 4-en-1 comme le K 75 (1,1 m³/min à 8 bar, sécheur et filtration intégrés) convient en général. Pour une table de forte intensité ou plusieurs postes, le K 110 ou le K 150 prennent le relais.
Quel débit et quelle pression pour une découpe plasma ?
La référence est la fiche du fabricant de la torche. À titre indicatif, un découpeur de 40 à 45 A demande de l'ordre de 100 à 150 l/min, un générateur de 125 A de l'ordre de 250 à 280 l/min, avec une pression d'entrée souvent comprise entre 6 et 8 bar. Cette pression doit tenir pendant la coupe, à plein débit, pas seulement à l'arrêt.
Pourquoi mes électrodes et mes buses plasma s'usent-elles si vite ?
La cause la plus fréquente est un air humide ou chargé d'huile. L'eau raccourcit fortement la durée de vie des consommables et rend l'arc instable. Contrôlez le sécheur, les purges et les filtres, vérifiez qu'aucun lubrificateur n'est monté sur la ligne, et mesurez la pression au générateur pendant la coupe : une pression trop faible use aussi les consommables.
Faut-il un compresseur 16 bar pour la découpe plasma ?
Non. La découpe plasma à l'air se contente de la pression d'un compresseur d'atelier réglé autour de 8 bar. Le 16 bar sert à la découpe laser à l'air : la série L n'a d'intérêt que si l'atelier possède ou prévoit une machine laser. Pour le plasma seul, une pression plus haute coûte de l'électricité sans améliorer la coupe.
Peut-on brancher la découpe plasma sur le réseau d'air de l'atelier ?
Oui, si l'air du réseau est séché et filtré. Prenez le piquage par le haut de la conduite principale, prévoyez une purge aux points bas et ajoutez un filtre au pied du générateur si le fabricant le recommande. Évitez tout lubrificateur sur cette ligne et utilisez un flexible assez gros pour ne pas perdre de pression.
Compresseur à piston ou à vis pour un découpeur plasma 45 A ?
Un découpeur de 45 A demande de l'ordre de 100 à 150 l/min à 6 à 8 bar, à titre indicatif : le débit n'est pas la difficulté, c'est l'air sec et une pression qui tient pendant la coupe. Pour quelques coupes par jour, un compresseur à piston comme l'E 75, suivi d'un sécheur, convient. Pour une coupe quotidienne, le K 75, compresseur à vis 4-en-1, apporte l'air sec d'origine. Voir notre article sur le compresseur pour plasma 45 A.
Quel compresseur pour une table plasma CNC de 125 A ?
Une source de 125 A demande, à titre indicatif, de l'ordre de 250 à 280 l/min à la torche sous 6 à 8 bar, plus les auxiliaires de la table. Avec la marge, comptez environ 0,5 m³/min par table. Le K 75 (1,1 m³/min à 8 bar) alimente une table ; le K 110 (1,7 m³/min à 8 bar) prend le relais pour deux tables ou pour garder de la réserve. Une table découpe pendant des heures : c'est un travail continu, fait pour la vis.
Comment vérifier que l'air qui arrive à la torche plasma est assez sec ?
Après une longue période de coupe, purgez le bol du filtre du générateur, débranchez l'arrivée d'air à son entrée et soufflez quelques secondes sur un chiffon propre et sec ou sur un miroir froid. Des traces d'humidité ou d'huile montrent que le traitement d'air ne suffit pas. Faites ce test à l'entrée du générateur, pas à la sortie du compresseur : c'est l'air qui arrive à la torche qui compte.
Les modèles recommandés
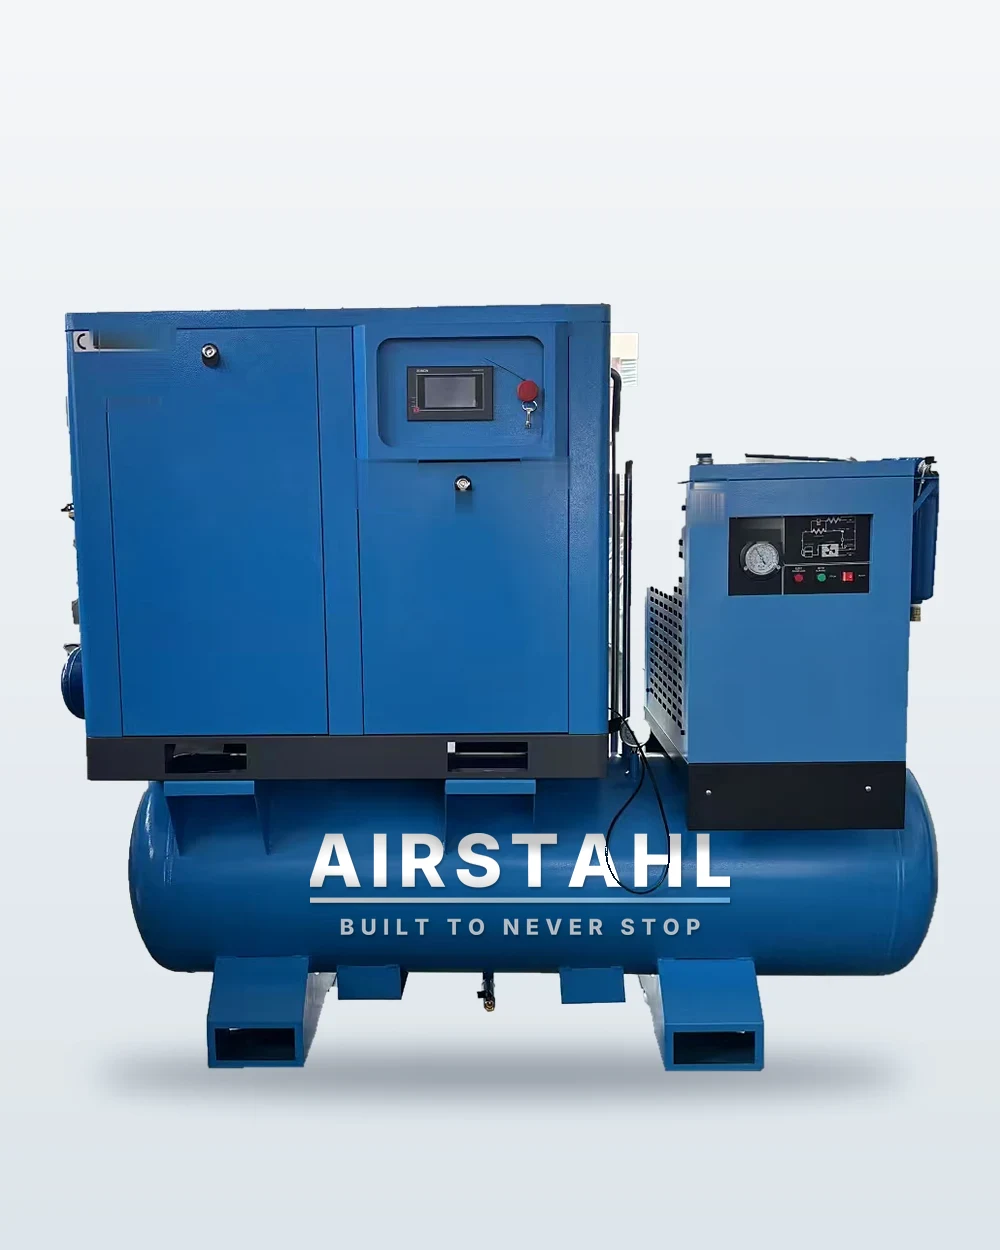 7,5kW
K 75Compresseur à vis 7,5 kW 4-en-1
Compresseur, cuve de 420 L, sécheur frigorifique et filtration réunis sur un seul châssis.
11kW
K 110Compresseur à vis 11 kW 4-en-1
Compresseur, cuve, sécheur frigorifique et filtration réunis sur un seul châssis, en 11 kW.
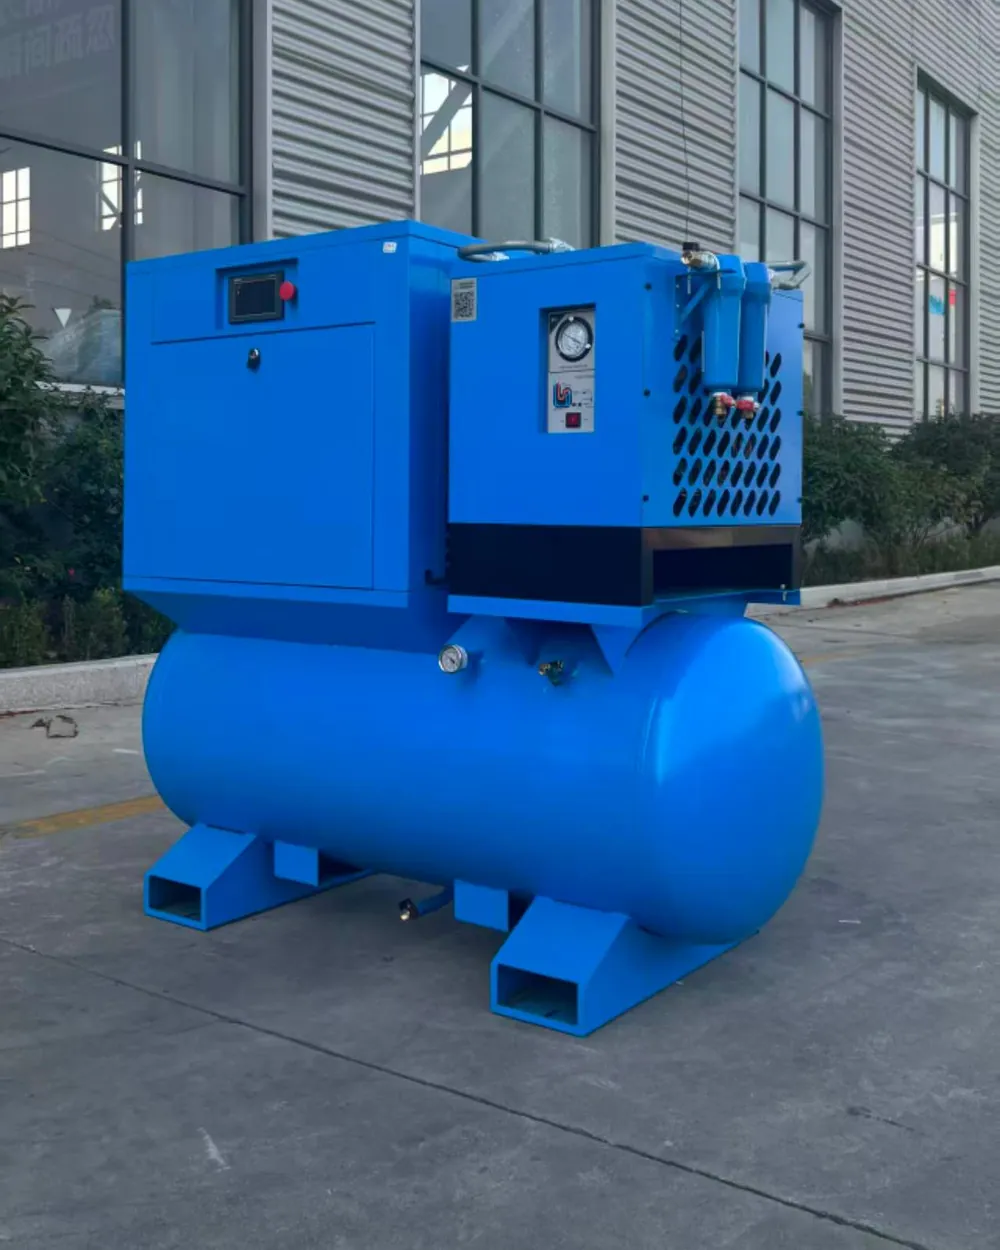 15kW
K 150Compresseur à vis 15 kW 4-en-1
Compresseur, cuve, sécheur frigorifique et filtration réunis sur un seul châssis, en 15 kW.
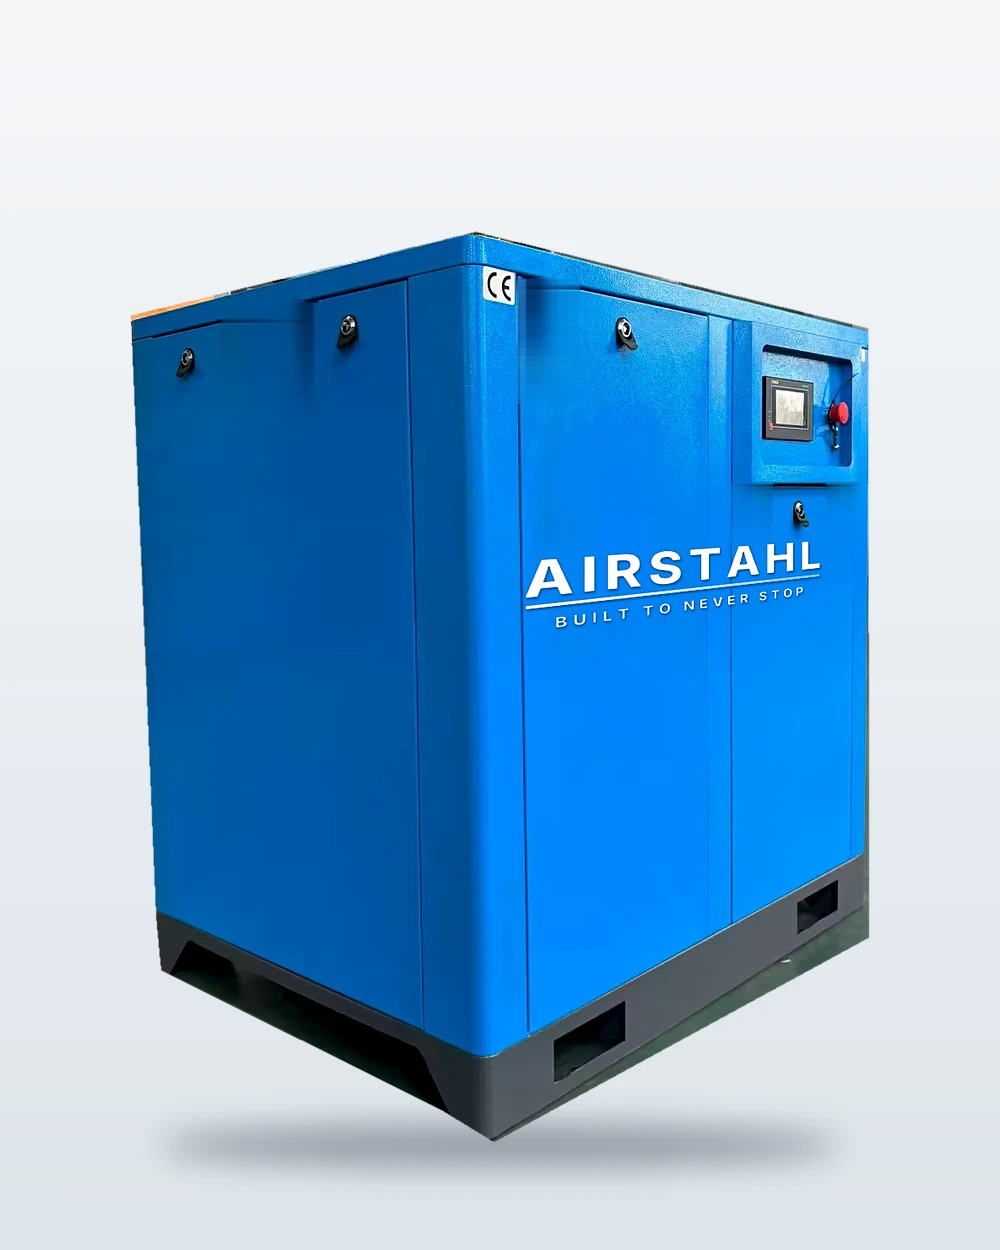 15kW
S 150Compresseur à vis 15 kW
Pour les ateliers de production et les garages poids lourds à forte consommation d'air.
Autres métiers
Un projet, une question ?
Nous répondons vite et le devis est gratuit. Dites-nous ce que vous faites tourner, nous vous indiquons le bon modèle.