Plasmaschneiden
Kompressor für Plasmaschneider
Schraubenkompressor für Plasmaschneiden, CNC-Tisch oder Handgerät: Luftmenge laut Brenner, trockene gefilterte Luft für Düse und Elektrode. 2 Jahre Garantie.
Beim Plasmaschneiden mit Druckluft ist die Luft kein Hilfsmedium, sondern das Schneidgas. Sie strömt durch den Brenner, wird im Lichtbogen ionisiert, bläst das geschmolzene Metall aus der Schnittfuge und kühlt dabei Düse und Elektrode. Ob Handplasmaschneider oder CNC-Plasmaschneidtisch: Die Schnittqualität hängt direkt an der Luft. Nötig sind genug Liefermenge, ein stabiler Druck und trockene, gefilterte Luft. Am Schneidtisch versorgt die Druckluft oft auch die Klappen der zonierten Absaugung und den pneumatischen Markierer.
Wie viel Luft braucht ein Plasmaschneider?
Massgeblich ist die Angabe des Herstellers Ihres Brenners oder Ihrer Stromquelle: eine Luftmenge in l/min bei einem bestimmten Eingangsdruck. Sie hängt von der Stromstärke und den eingesetzten Verschleissteilen ab; Fugenhobeln braucht in der Regel mehr Luft als Schneiden. Als Richtwerte gelten folgende Grössenordnungen:
- Handgerät mit 40 bis 45 A: etwa 100 bis 150 l/min;
- Stromquelle mit 65 bis 105 A: etwa 180 bis 220 l/min;
- Stromquelle mit 125 A: etwa 250 bis 280 l/min;
- geforderter Eingangsdruck: häufig um 6 bis 8 bar.
Beispielbetrieb: ein CNC-Tisch mit 125-A-Stromquelle (260 l/min), ein 45-A-Handgerät (140 l/min) und eine Blaspistole mit 200 l/min, die nur zeitweise läuft und zur Hälfte gerechnet wird. Das ergibt 260 + 140 + 100 = 500 l/min. Mit 30 % Reserve liegt der Bedarf bei rund 650 l/min, also 0,65 m³/min. Datenblätter nennen die Luftmenge oft in CFM oder scfh: Unser Umrechner für Liefermenge und Druck rechnet sie um.
Ein CNC-Tisch schneidet stundenlang durch: Das ist Dauerbetrieb, und genau dafür ist ein Schraubenkompressor gebaut.
Welcher Druck für einen Plasmaschneider?
Die Stromquelle hat einen eigenen Druckminderer. Sie braucht einen Versorgungsdruck etwas über ihrem Arbeitsdruck und muss ihn während des ganzen Schnitts bei voller Luftmenge halten. Fällt er ab, wird der Lichtbogen unruhig, der Schnitt läuft schräg und es bildet sich Bart. Ein Kompressor mit etwa 8 bar reicht in den allermeisten Fällen. Druckabfälle entstehen eher durch einen zu langen oder zu dünnen Schlauch oder durch zu kleine Schnellkupplungen. Prüfen Sie den Druck am Manometer der Stromquelle während des Schneidens, nicht im Stillstand.
Welcher Kompressor für das Plasmaschneiden?
- Handgerät oder kleiner Schneidtisch: Der K 75, ein 7,5-kW-Schraubenkompressor 4-in-1, liefert 1,1 m³/min bei 8 bar. Behälter mit 420 L, Kältetrockner und Filtration sind integriert: Die Luft verlässt den Rahmen bereits trocken.
- Schneidtisch mit hoher Stromstärke oder Tisch plus mehrere Handgeräte: der K 110 (1,7 m³/min bei 8 bar) oder der K 150 (2,2 m³/min bei 8 bar), beide als 4-in-1.
- Betrieb mit vorhandener Druckluftaufbereitung: die Einzelkompressoren der S-Serie, etwa der S 150, kombiniert mit einem passend ausgelegten Trockner.
- Plasma und Laser im selben Betrieb: Laserschneiden mit Druckluft kann bis zu 16 bar und noch sauberere Luft erfordern. Haben oder planen Sie eine Laseranlage, vereint die L-Serie 16-bar-Kompressor, 16-bar-Behälter, Trockner und Präzisionsfiltration. Für Plasma allein bringen 16 bar nichts und kosten Strom. Siehe Kompressor für das Laserschneiden.
Welche Druckluftqualität für das Plasmaschneiden?
Wasser ist der Feind Nummer eins. Feuchte Luft verkürzt die Standzeit von Elektroden und Düsen deutlich, macht den Lichtbogen unruhig und verschlechtert den Schnitt. Öl und Partikel stören den Lichtbogen ebenfalls. So machen Sie es richtig:
- Ein Kältetrockner nach dem Kompressor. In der K-Serie ist er eingebaut.
- Eine Filtration für Partikel und Ölaerosole. Unsere Kompressoren sind öleingespritzt: Die Filtration am Ausgang hält das mitgerissene Öl zurück.
- Ein Filter direkt an der Stromquelle, zusätzlich zum eingebauten, wenn der Hersteller es empfiehlt.
- Kein Öler in der Plasmaleitung und kein Schlauch, der schon geölte Luft geführt hat.
- Abgänge von oben aus der Hauptleitung und Entwässerung an den Tiefpunkten.
Gibt der Brennerhersteller eine Druckluftqualitätsklasse vor, legen Sie die Aufbereitung mit unseren Technikern fest, gestützt auf unseren Ratgeber zur ISO 8573-1. Siehe auch welchen Drucklufttrockner wählen.
Aufstellung und Wartung
- Der Raum. Plasmaschneiden erzeugt Rauch und sehr feinen Metallstaub. Stellen Sie den Kompressor weit weg vom Tisch auf, in einem belüfteten Raum mit sauberer Ansaugluft.
- Das Kondensat. Ein automatischer Kondensatableiter am Behälter und an den Tiefpunkten des Netzes sorgt für regelmässiges Entwässern. Das Kondensat enthält Öl: Sammeln Sie es und lassen Sie es aufbereiten.
- Die Wartung. Erste Wartung nach 500 Stunden, danach alle 1.500 Stunden, mit Erinnerung auf der Steuerung. Die Wartungssets enthalten Filter und Verschleissteile je Modell, der Ratgeber Wartung des Schraubenkompressors erklärt jeden Schritt. 2 Jahre Garantie, Ersatzteile 15 Jahre lang verfügbar.
Für die Modellwahl nutzen Sie den Konfigurator, schätzen das Behältervolumen mit dem Rechner für die Behältergrösse ab oder senden uns das Datenblatt Ihrer Stromquelle über eine Angebotsanfrage.
Häufige Fragen — Plasmaschneiden
Welcher Kompressor für einen Plasmaschneider?
Gehen Sie von Luftmenge und Druck aus, die der Hersteller Ihrer Stromquelle angibt, rechnen Sie die übrigen Verbraucher und rund 30 % Reserve hinzu. Für ein Handgerät oder einen kleinen Tisch passt meist ein Schraubenkompressor 4-in-1 wie der K 75 (1,1 m³/min bei 8 bar, Trockner und Filtration integriert). Für einen Tisch mit hoher Stromstärke oder mehrere Plätze übernehmen K 110 oder K 150.
Welche Luftmenge und welcher Druck für das Plasmaschneiden?
Massgeblich ist das Datenblatt des Brennerherstellers. Als Richtwert braucht ein Gerät mit 40 bis 45 A etwa 100 bis 150 l/min, eine 125-A-Stromquelle etwa 250 bis 280 l/min, bei einem Eingangsdruck von häufig 6 bis 8 bar. Dieser Druck muss während des Schnitts bei voller Luftmenge anliegen, nicht nur im Stillstand.
Warum verschleissen meine Elektroden und Düsen so schnell?
Die häufigste Ursache ist feuchte oder ölhaltige Luft. Wasser verkürzt die Standzeit der Verschleissteile deutlich und macht den Lichtbogen unruhig. Prüfen Sie Trockner, Kondensatableiter und Filter, stellen Sie sicher, dass kein Öler in der Leitung sitzt, und messen Sie den Druck an der Stromquelle während des Schneidens: Zu wenig Druck erhöht ebenfalls den Verschleiss.
Brauche ich für das Plasmaschneiden einen 16-bar-Kompressor?
Nein. Plasmaschneiden mit Druckluft kommt mit einem Werkstattkompressor um 8 bar aus. 16 bar braucht das Laserschneiden mit Druckluft: Die L-Serie lohnt sich nur, wenn im Betrieb eine Laseranlage steht oder geplant ist. Für Plasma allein kostet höherer Druck Strom, ohne den Schnitt zu verbessern.
Kann der Plasmaschneider am Druckluftnetz der Werkstatt hängen?
Ja, wenn die Netzluft getrocknet und gefiltert ist. Nehmen Sie den Abgang von oben aus der Hauptleitung, sehen Sie an den Tiefpunkten eine Entwässerung vor und setzen Sie einen Filter an die Stromquelle, wenn der Hersteller dies empfiehlt. Kein Öler in dieser Leitung, und ein Schlauch mit ausreichendem Querschnitt, damit kein Druck verloren geht.
Kolben- oder Schraubenkompressor für einen 45-A-Plasmaschneider?
Ein 45-A-Schneider braucht als Richtwert etwa 100 bis 150 l/min bei 6 bis 8 bar: Die Liefermenge ist nicht das Problem, sondern trockene Luft und ein Druck, der während des Schnitts hält. Für einige Schnitte am Tag passt ein Kolbenkompressor wie der E 75 mit nachgeschaltetem Trockner. Wird täglich geschnitten, liefert der K 75, ein Schraubenkompressor 4-in-1, die Luft bereits getrocknet. Mehr in unserem Beitrag zum Kompressor für einen 45-A-Plasmaschneider.
Welcher Kompressor für einen CNC-Plasmaschneidtisch mit 125 A?
Eine 125-A-Stromquelle braucht als Richtwert etwa 250 bis 280 l/min am Brenner bei 6 bis 8 bar, dazu die Nebenverbraucher des Tischs. Mit Reserve rechnen Sie etwa 0,5 m³/min pro Tisch. Der K 75 (1,1 m³/min bei 8 bar) versorgt einen Tisch, der K 110 (1,7 m³/min bei 8 bar) übernimmt bei zwei Tischen oder wenn Reserve bleiben soll. Ein Tisch schneidet stundenlang: Das ist Dauerbetrieb, und dafür ist ein Schraubenkompressor gebaut.
Wie prüfe ich, ob die Luft am Plasmabrenner trocken genug ist?
Entleeren Sie nach einer längeren Schneidphase die Filterschale der Stromquelle, trennen Sie die Luftzufuhr an ihrem Eingang und blasen Sie einige Sekunden auf ein sauberes, trockenes Tuch oder einen kalten Spiegel. Spuren von Feuchtigkeit oder Öl zeigen, dass die Aufbereitung nicht ausreicht. Machen Sie den Test am Eingang der Stromquelle, nicht am Kompressorausgang: Entscheidend ist die Luft, die am Brenner ankommt.
Die empfohlenen Modelle
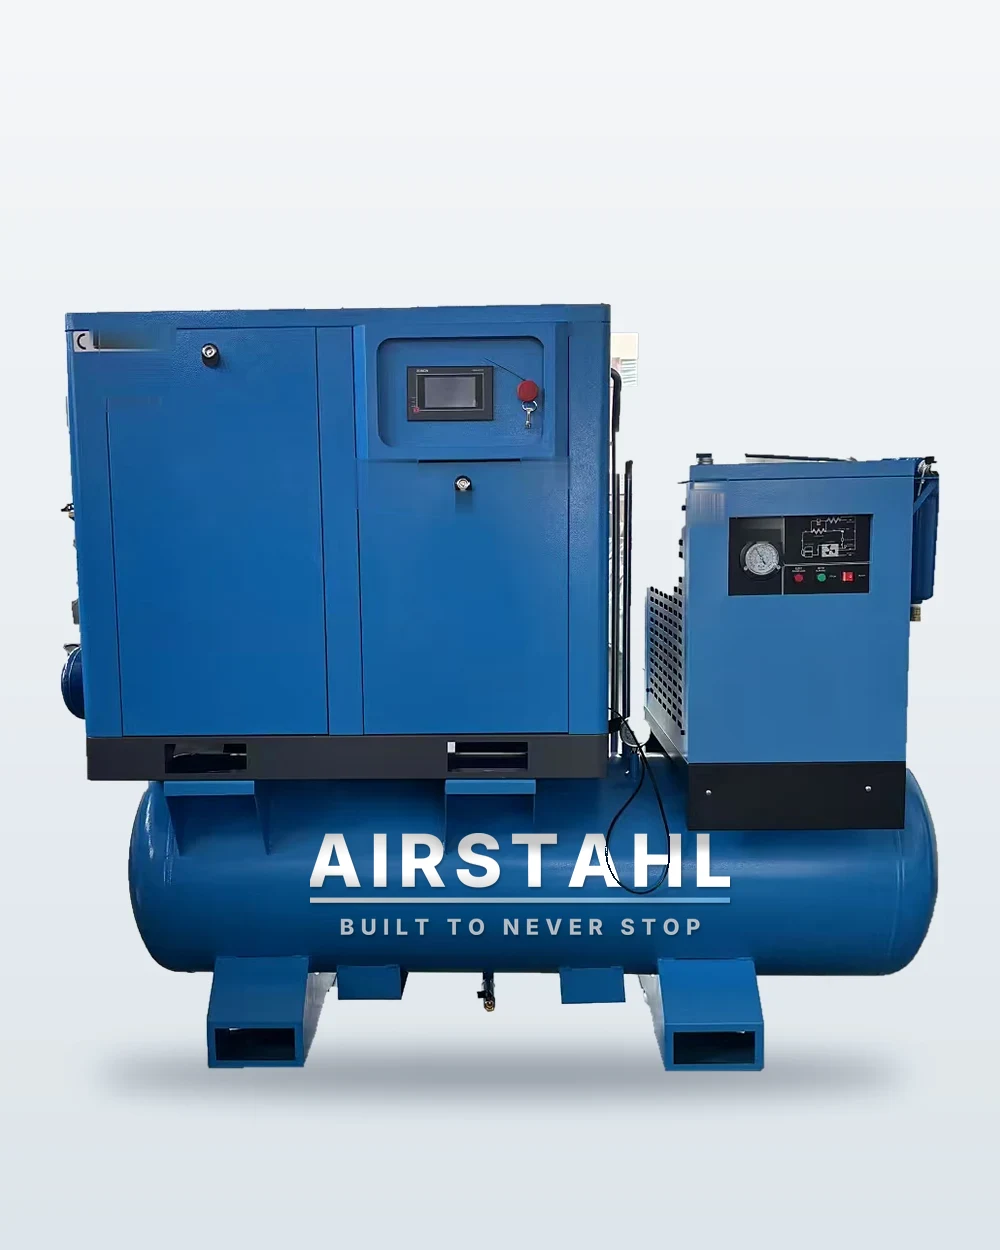 7,5kW
K 75Schraubenkompressor 7,5 kW 4-in-1
Kompressor, 420-L-Druckbehälter, Kältetrockner und Filtration auf einem einzigen Rahmen.
11kW
K 110Schraubenkompressor 11 kW 4-in-1
Kompressor, Druckbehälter, Kältetrockner und Filtration auf einem Rahmen, mit 11 kW.
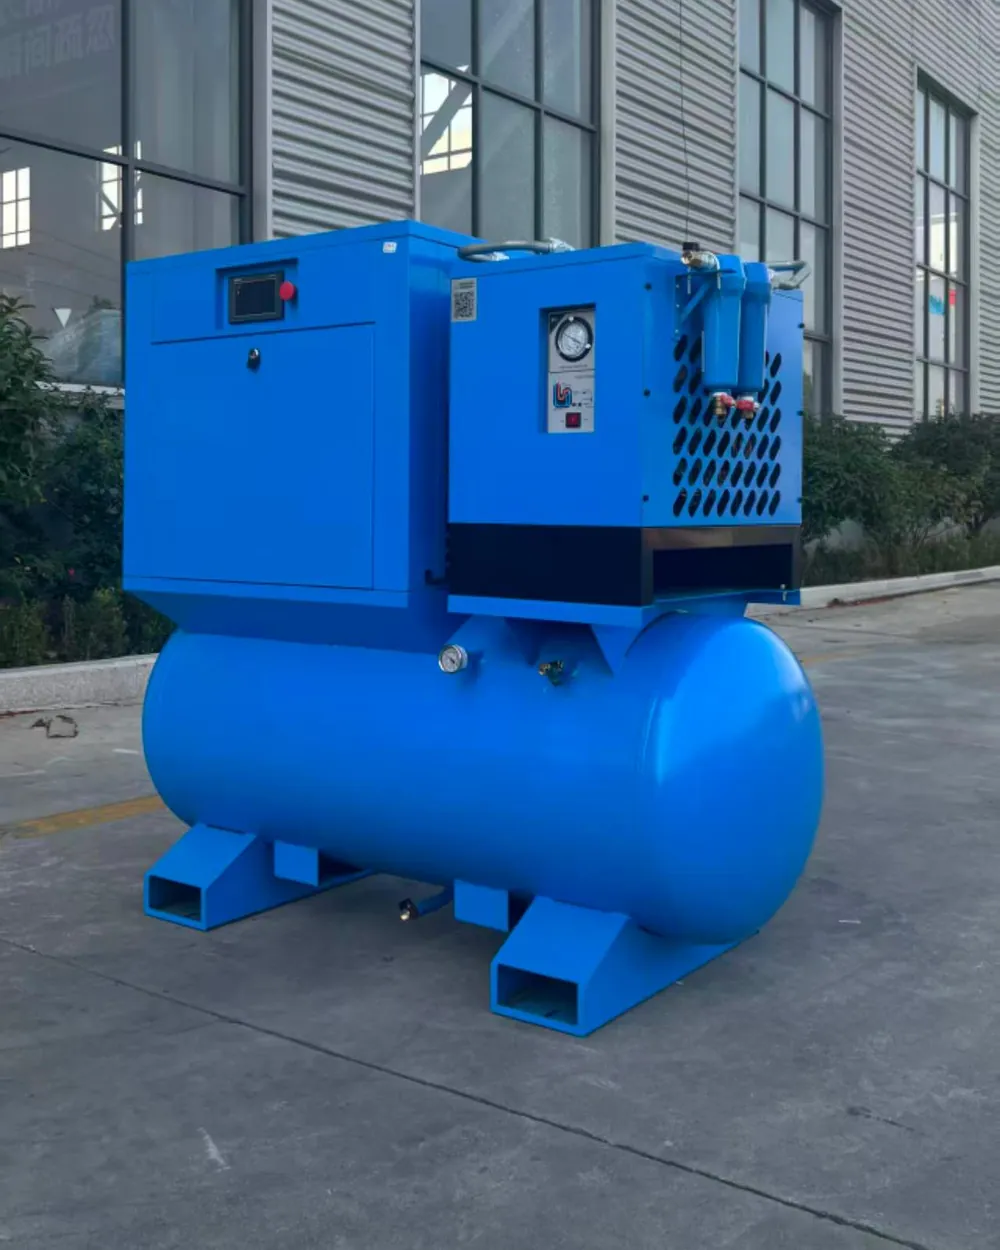 15kW
K 150Schraubenkompressor 15 kW 4-in-1
Kompressor, Druckbehälter, Kältetrockner und Filtration auf einem Rahmen, mit 15 kW.
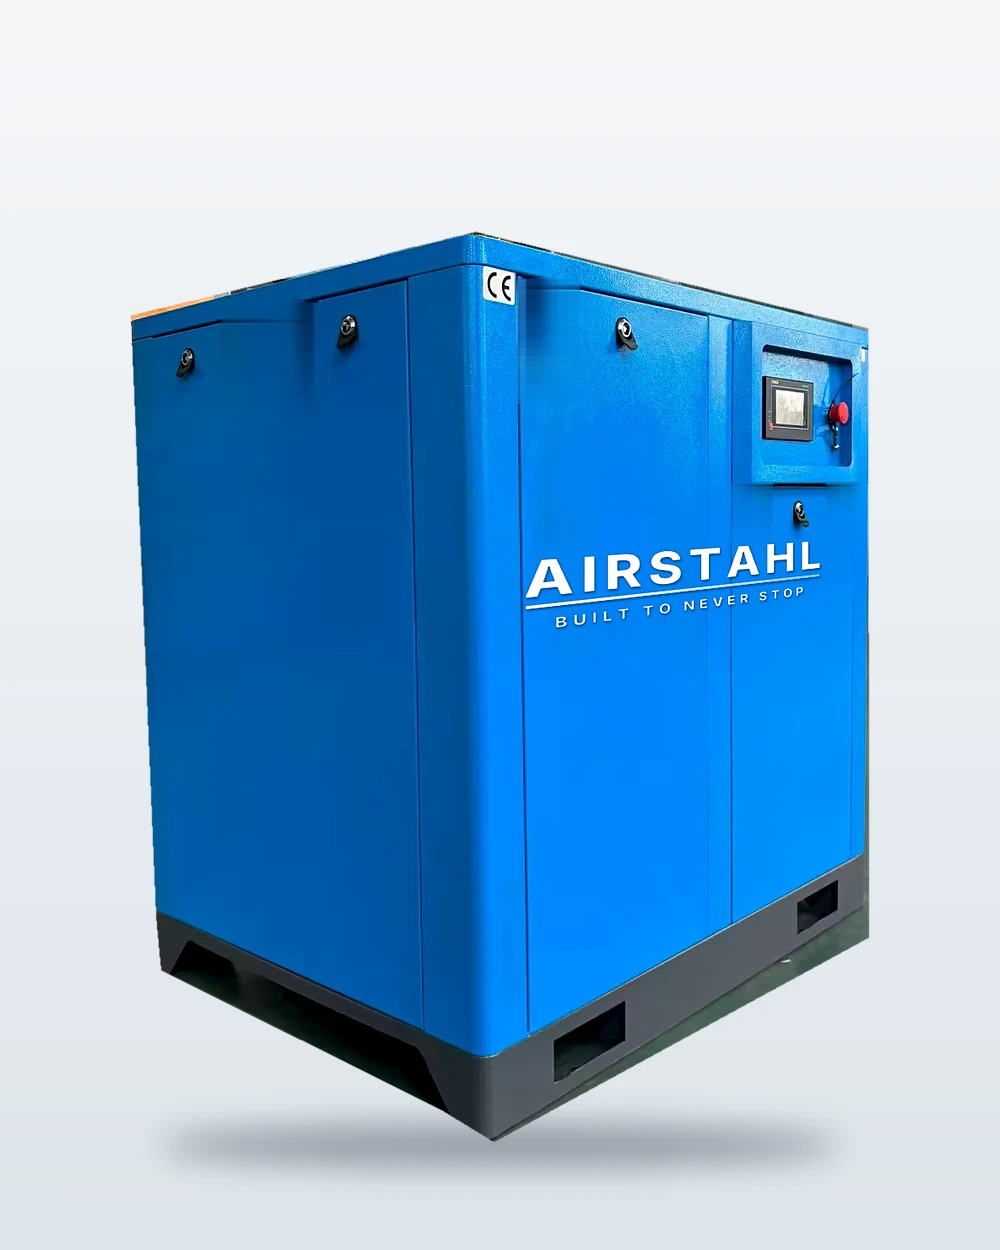 15kW
S 150Schraubenkompressor 15 kW
Für Produktionsbetriebe und Nutzfahrzeugwerkstätten mit hohem Druckluftbedarf.
Weitere Branchen
Ein Projekt, eine Frage?
Wir antworten schnell, das Angebot ist kostenlos. Sagen Sie uns, was bei Ihnen mit Druckluft läuft, und wir nennen Ihnen das passende Modell.