Corte por plasma
Compresor para corte por plasma
Compresor de tornillo para corte plasma, mesa CNC o equipo manual: caudal según la antorcha, aire seco y filtrado para boquilla y electrodo. Garantía 2 años.
En el corte por plasma con aire, el aire comprimido no es un servicio auxiliar: es el gas de corte. Atraviesa la antorcha, se ioniza en el arco, expulsa el metal fundido de la sangría y, de paso, refrigera la boquilla y el electrodo. Tanto en una cortadora manual como en una mesa de plasma CNC, la calidad del corte depende directamente del aire: caudal suficiente, presión estable y aire seco y filtrado. En una mesa, el aire suele mover también las compuertas de la aspiración por zonas y el marcador neumático.
¿Cuánto aire necesita una cortadora de plasma?
La cifra que manda es la del fabricante de su antorcha o de su generador: un caudal en l/min a una presión de entrada determinada. Depende de la intensidad y de los consumibles montados; el ranurado suele gastar más aire que el corte. A título orientativo, los órdenes de magnitud habituales son:
- equipo manual de 40 a 45 A: unos 100 a 150 l/min;
- generador de 65 a 105 A: unos 180 a 220 l/min;
- generador de 125 A: unos 250 a 280 l/min;
- presión de entrada exigida: a menudo del orden de 6 a 8 bar.
Ejemplo de taller tipo: una mesa CNC con generador de 125 A (260 l/min), un equipo manual de 45 A (140 l/min) y una pistola de soplado de 200 l/min usada de vez en cuando, contada a la mitad. Son 260 + 140 + 100 = 500 l/min. Con un 30 % de margen, la necesidad ronda los 650 l/min, es decir 0,65 m³/min. Las fichas técnicas dan a menudo el caudal en CFM o scfh: nuestro conversor de caudal y presión hace la conversión.
Una mesa CNC corta durante horas seguidas: es trabajo continuo, justo para lo que está hecho un compresor de tornillo.
¿Qué presión necesita una cortadora de plasma?
El generador lleva su propio regulador. Necesita una presión de alimentación algo superior a su presión de trabajo y debe mantenerla durante todo el corte, a pleno caudal. Si cae, el arco se vuelve inestable, el corte sale inclinado y aparecen rebabas. Un compresor regulado a unos 8 bar basta en la gran mayoría de los casos. Las caídas de presión suelen venir de una manguera demasiado larga o estrecha, o de enchufes rápidos pequeños. Compruebe la presión en el manómetro del generador durante un corte, no en reposo.
¿Qué compresor para el corte por plasma?
- Equipo manual o mesa pequeña: el K 75, compresor de tornillo 7,5 kW 4 en 1, da 1,1 m³/min a 8 bar. Calderín de 420 L, secador frigorífico y filtración integrados: el aire sale seco del bastidor.
- Mesa de alta intensidad, o mesa más varios equipos manuales: el K 110 (1,7 m³/min a 8 bar) o el K 150 (2,2 m³/min a 8 bar), ambos 4 en 1.
- Taller que ya tiene su tratamiento de aire: los compresores solos de la serie S, como el S 150, con un secador dimensionado para su caudal.
- Plasma y láser en el mismo taller: el corte láser con aire puede pedir hasta 16 bar y un aire aún más limpio. Si tiene o prevé una máquina láser, la serie L reúne compresor de 16 bar, calderín de 16 bar, secador y filtración de precisión. Para plasma solo, 16 bar no aportan nada y cuestan electricidad. Vea compresor para corte láser.
¿Qué calidad de aire para el corte por plasma?
El agua es el primer enemigo del plasma. Un aire húmedo acorta mucho la vida de electrodos y boquillas, vuelve inestable el arco y estropea el corte. El aceite y las partículas también alteran el arco. Las buenas prácticas:
- Un secador frigorífico a la salida del compresor. Viene integrado en la serie K.
- Una filtración de partículas y aerosoles de aceite. Nuestros compresores son lubricados: es la filtración a la salida la que retiene el aceite arrastrado.
- Un filtro a pie de generador, además del que lleva integrado, si el fabricante lo recomienda.
- Ningún lubricador en la línea del plasma, ni mangueras que hayan llevado aire con aceite.
- Tomas por arriba de la tubería principal y purgas en los puntos bajos.
Si el fabricante de la antorcha indica una clase de calidad de aire, defina el tratamiento con nuestros técnicos apoyándose en nuestra guía ISO 8573-1. Vea también qué secador de aire elegir.
Instalación y mantenimiento
- La sala. El corte por plasma genera humos y un polvo metálico muy fino. Coloque el compresor lejos de la mesa, en una sala ventilada y con una toma de aire limpia.
- Los condensados. Un purgador automático en el calderín y en los puntos bajos de la red asegura purgas regulares. Los condensados contienen aceite: recójalos y hágalos tratar.
- El mantenimiento. Primer mantenimiento a las 500 horas, luego cada 1.500 horas, con aviso en el controlador. Los kits de mantenimiento agrupan filtros y piezas de desgaste por modelo, y la guía de mantenimiento del compresor de tornillo explica cada paso. Garantía de 2 años y piezas disponibles durante 15 años.
Para elegir su modelo, use el configurador, calcule el volumen del calderín con la calculadora de tamaño de depósito o envíenos la ficha de su generador con una solicitud de presupuesto.
Calcular mi necesidad para este sector Solicitar presupuesto
Preguntas frecuentes — Corte por plasma
¿Qué compresor necesito para una cortadora de plasma?
Parta del caudal y la presión que indica el fabricante de su generador, sume los demás usos del taller y un margen de alrededor del 30 %. Para un equipo manual o una mesa pequeña suele bastar un compresor de tornillo 4 en 1 como el K 75 (1,1 m³/min a 8 bar, con secador y filtración integrados). Para una mesa de alta intensidad o varios puestos, el K 110 o el K 150 toman el relevo.
¿Qué caudal y qué presión necesita el corte por plasma?
La referencia es la ficha del fabricante de la antorcha. A título orientativo, un equipo de 40 a 45 A pide del orden de 100 a 150 l/min y un generador de 125 A del orden de 250 a 280 l/min, con una presión de entrada a menudo entre 6 y 8 bar. Esa presión debe mantenerse durante el corte a pleno caudal, no solo en reposo.
¿Por qué se gastan tan rápido mis electrodos y boquillas de plasma?
La causa más habitual es un aire húmedo o con aceite. El agua acorta mucho la vida de los consumibles y vuelve inestable el arco. Revise el secador, las purgas y los filtros, compruebe que no hay ningún lubricador en la línea y mida la presión en el generador durante el corte: una presión baja también desgasta los consumibles.
¿Hace falta un compresor de 16 bar para el corte por plasma?
No. El corte por plasma con aire funciona con la presión de un compresor de taller regulado a unos 8 bar. Los 16 bar son para el corte láser con aire: la serie L solo tiene sentido si el taller tiene o prevé una máquina láser. Para plasma solo, más presión cuesta electricidad sin mejorar el corte.
¿Puedo conectar la cortadora de plasma a la red de aire del taller?
Sí, si el aire de la red está secado y filtrado. Haga la toma por la parte superior de la tubería principal, prevea una purga en los puntos bajos y añada un filtro a pie de generador si el fabricante lo recomienda. Evite cualquier lubricador en esa línea y use una manguera con diámetro suficiente para no perder presión.
¿Compresor de pistón o de tornillo para una cortadora de plasma de 45 A?
Una cortadora de 45 A pide del orden de 100 a 150 l/min a 6 a 8 bar, a título orientativo: el caudal no es el problema, lo son el aire seco y una presión que se mantenga durante el corte. Para unos pocos cortes al día, sirve un compresor de pistón como el E 75 seguido de un secador. Para cortar a diario, el K 75, compresor de tornillo 4 en 1, entrega el aire ya seco. Vea nuestro artículo sobre el compresor para plasma de 45 A.
¿Qué compresor para una mesa de plasma CNC de 125 A?
Una fuente de 125 A pide, a título orientativo, del orden de 250 a 280 l/min en la antorcha a 6 a 8 bar, más los auxiliares de la mesa. Con el margen, cuente unos 0,5 m³/min por mesa. El K 75 (1,1 m³/min a 8 bar) alimenta una mesa; el K 110 (1,7 m³/min a 8 bar) toma el relevo para dos mesas o para guardar reserva. Una mesa corta durante horas: es un trabajo continuo, hecho para el tornillo.
¿Cómo comprobar que el aire que llega a la antorcha de plasma está bastante seco?
Tras un largo periodo de corte, purgue el vaso del filtro de la fuente, desconecte la entrada de aire y sople unos segundos sobre un trapo limpio y seco o sobre un espejo frío. Las marcas de humedad o de aceite indican que el tratamiento de aire no basta. Haga la prueba a la entrada de la fuente, no a la salida del compresor: lo que cuenta es el aire que llega a la antorcha.
Los modelos recomendados
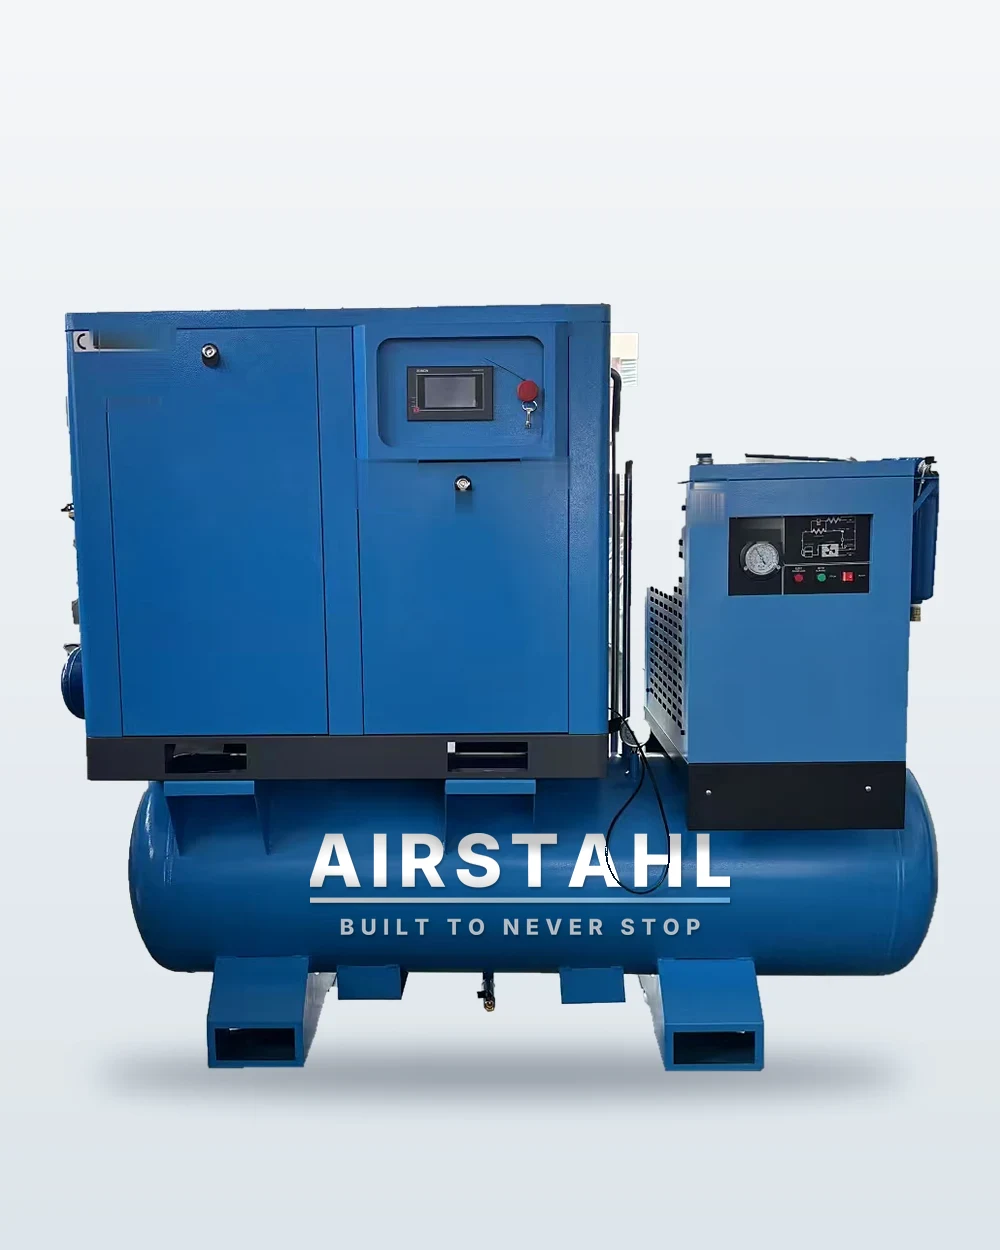 7,5kW
K 75Compresor de tornillo 7,5 kW 4 en 1
Compresor, depósito de 420 L, secador frigorífico y filtración reunidos en un solo bastidor.
11kW
K 110Compresor de tornillo 11 kW 4 en 1
Compresor, depósito, secador frigorífico y filtración en un solo bastidor, en 11 kW.
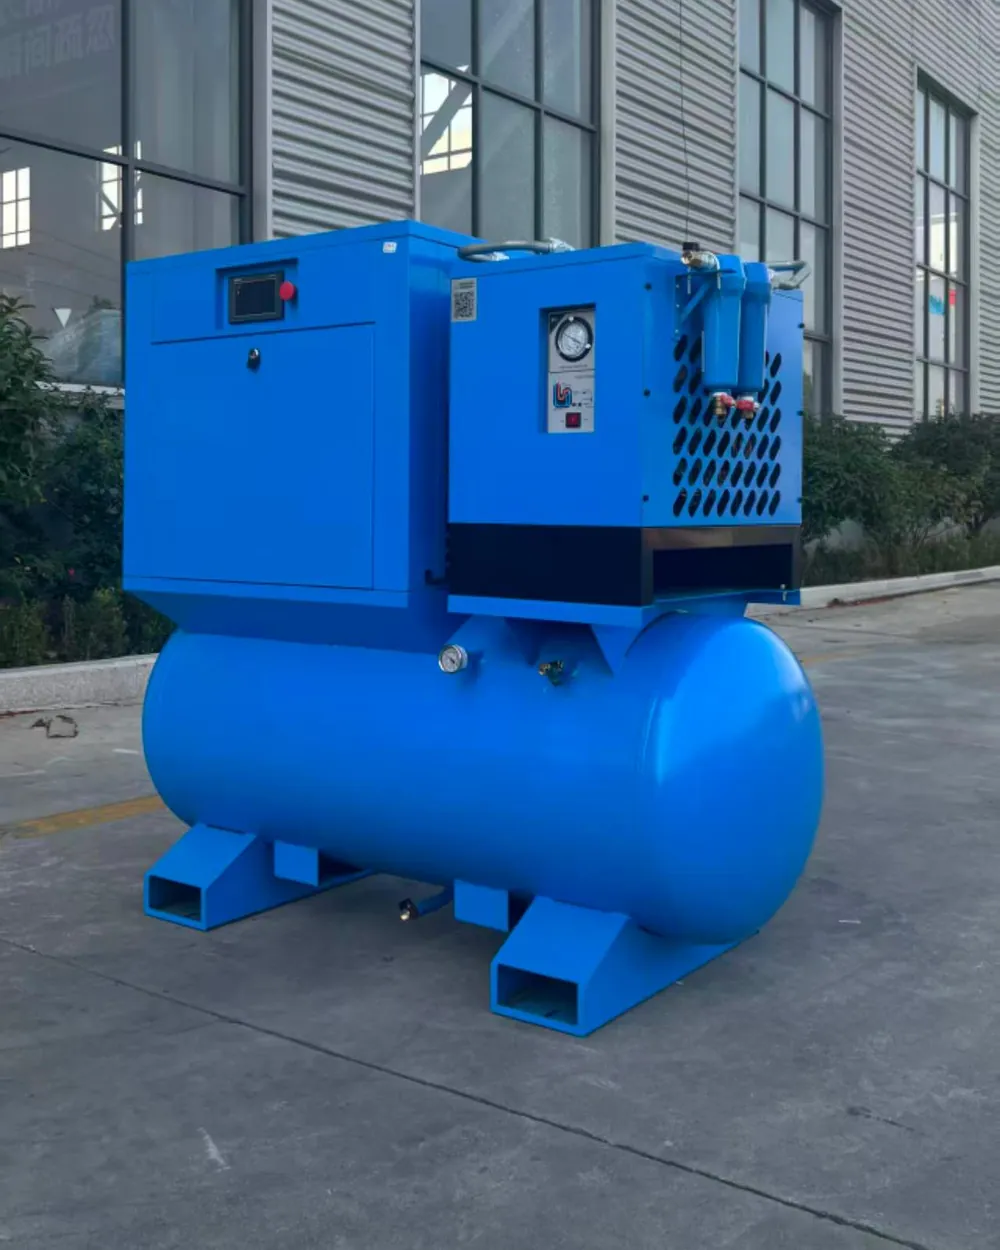 15kW
K 150Compresor de tornillo 15 kW 4 en 1
Compresor, depósito, secador frigorífico y filtración en un solo bastidor, en 15 kW.
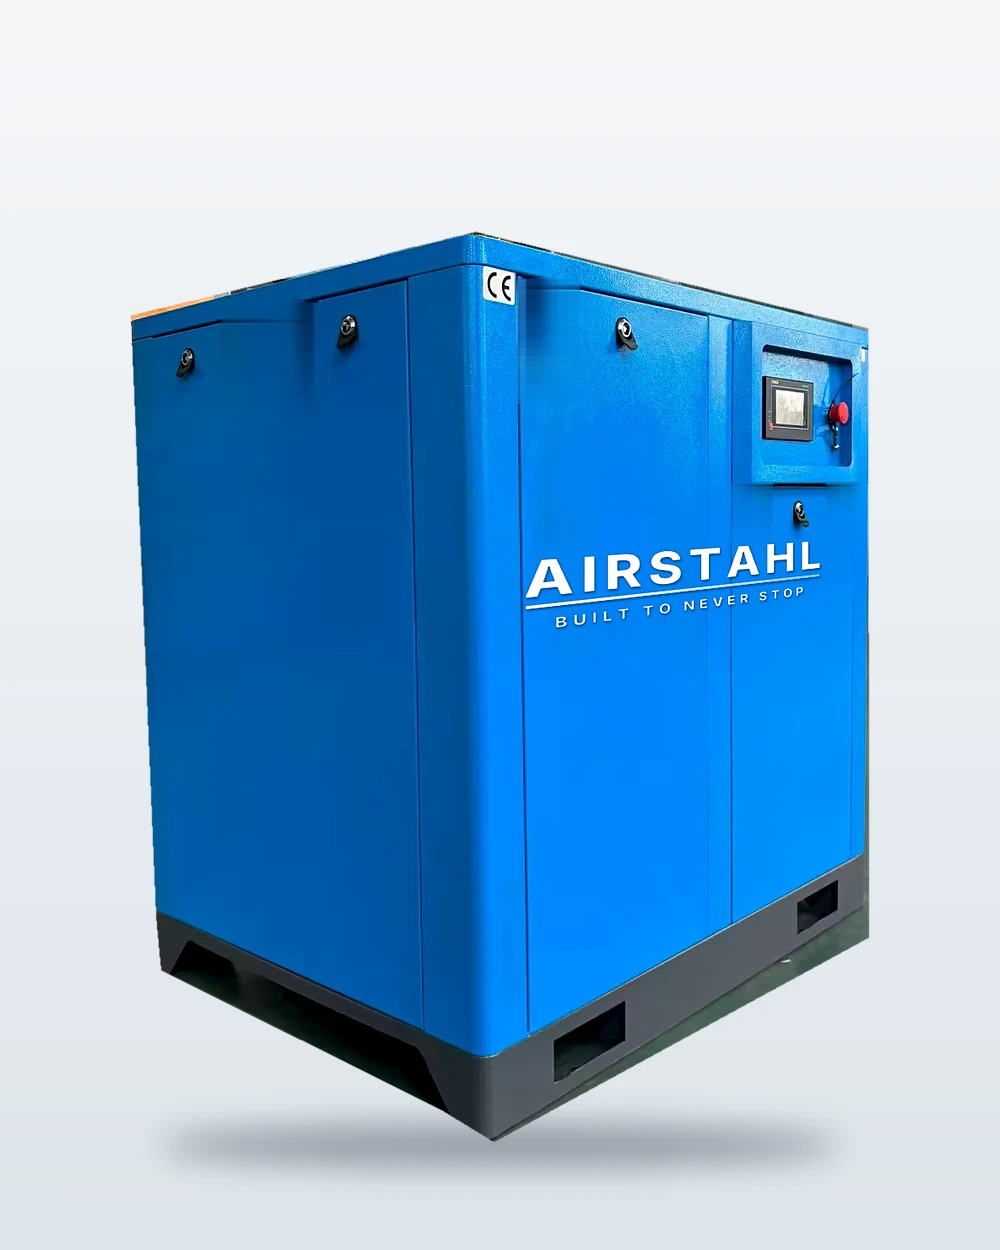 15kW
S 150Compresor de tornillo 15 kW
Para talleres de producción y talleres de vehículos pesados con un alto consumo de aire.
Otros sectores
¿Un proyecto, una pregunta?
Respondemos rápido y el presupuesto es gratuito. Díganos qué funciona con aire en su taller y le indicamos el modelo adecuado.