Élevage laitier et robots de traite
Compresseur pour élevage laitier et robot de traite
Suisse : Compresseur pour robot de traite et élevage laitier : débit pour 1, 2 ou 3 robots, air sec contre le gel, secours et alarme. Vis à vitesse variable.
Pour un ou deux robots de traite, un compresseur à vis 4-en-1 de 7,5 kW comme le K 75 suffit dans la plupart des exploitations : il donne 1,1 m³/min à 8 bar, avec cuve de 420 L, sécheur et filtration intégrés. Pour trois robots, comptez plutôt un K 110 de 1,7 m³/min. Comme le robot trait jour et nuit, prévoyez aussi un deuxième compresseur en secours et une alarme de pression basse.
En Suisse : ce qui change pour vous
En Suisse, tous nos prix sont affichés en francs suisses, hors TVA (8,1 %), et la livraison est offerte dès 4 000 CHF HT. L'installation, l'entretien et l'audit d'air comprimé sont assurés par nos techniciens et nos revendeurs sur place.
Nous intervenons à Genève, Lausanne, Fribourg, Neuchâtel, Sion et dans toute la Suisse romande. Demandez un devis en CHF.
Dans une exploitation laitière, l'air comprimé ne sert plus seulement à gonfler les pneus du tracteur. Sur un robot de traite, il actionne les vérins du bras, l'ouverture et la fermeture des portes de la stalle, les vannes du circuit de lait et le rinçage des gobelets. Dans la stabulation, il commande les portes automatiques, la porte de tri qui oriente une vache vers l'infirmerie ou l'insémination, parfois les racleurs ou les cornadis. Quand l'air s'arrête, le robot s'arrête, et la traite avec lui. Le compresseur devient alors une machine de production, au même titre que le tank à lait.
Combien d'air consomme un robot de traite ?
La consommation dépend du modèle et de la configuration du robot : elle est donnée dans sa notice ou par l'installateur. À titre indicatif, un robot de traite consomme de l'ordre de 200 à 400 l/min en moyenne, avec des pointes au moment où le bras se déplace et où les portes s'ouvrent. La pression demandée à l'entrée du robot est souvent de l'ordre de 6 à 8 bar : vérifiez la valeur exacte dans la notice, car un robot qui manque de pression se met en défaut.
Les autres consommateurs pèsent peu, mais ils s'additionnent :
| Équipement | Consommation indicative | Fonctionnement |
|---|---|---|
| Robot de traite | de l'ordre de 200 à 400 l/min | jour et nuit |
| Porte de tri, porte automatique | de l'ordre de 50 l/min | par à-coups |
| Soufflette d'atelier | de l'ordre de 150 l/min | par à-coups |
| Racleurs, cornadis, vannes pneumatiques | selon la notice | par à-coups |
Ces chiffres servent à dégrossir. Pour le choix final, partez des notices de vos équipements.
Quel compresseur pour 1, 2 ou 3 robots de traite ?
Notre configurateur applique une méthode simple : il additionne les équipements, compte à 100 % ceux qui tournent en continu et à 50 % ceux qui fonctionnent par à-coups, puis ajoute 25 % de marge de sécurité et 20 % pour une extension future.
Exemple d'une exploitation avec deux robots, une porte de tri et une soufflette (valeurs à titre indicatif) :
- Deux robots, comptés en continu : 2 × 300 = 600 l/min.
- Porte de tri, par à-coups : 50 × 50 % = 25 l/min.
- Soufflette, par à-coups : 150 × 50 % = 75 l/min.
- Total : 700 l/min.
- Marge de sécurité de 25 % : 700 × 1,25 = 875 l/min.
- Extension de 20 % : 875 × 1,2 = 1 050 l/min.
Le K 75 donne 1 100 l/min à 8 bar : il couvre ce besoin. Sa cuve de 420 L dépasse le volume conseillé par notre configurateur, environ un litre pour 3 l/min de besoin, soit 350 L ici.
En suivant la même méthode :
- Un robot : environ 400 l/min, soit 600 l/min avec les marges. Le S 55 (5,5 kW, 0,6 m³/min à 8 bar) suffit, à condition de lui ajouter une cuve et un sécheur. Le K 75 laisse de la place pour un deuxième robot.
- Deux robots : le K 75, comme dans l'exemple.
- Trois robots : environ 1 025 l/min, soit 1 540 l/min avec les marges. Le K 110 donne 1,7 m³/min à 8 bar.
Le détail du calcul, robot par robot, est dans notre article quel compresseur pour 1, 2 ou 3 robots de traite.
Pourquoi un compresseur à vis à vitesse variable ?
Un robot de traite consomme de l'air 24 h sur 24, avec un débit qui varie selon le passage des vaches. Un compresseur à piston n'est pas fait pour tourner en continu. Nos compresseurs à vis des séries S et K sont à vitesse variable : la nuit, quand les vaches viennent moins souvent, le moteur ralentit au lieu de tourner à vide. La pression reste stable, ce que le robot apprécie, et la consommation électrique suit le besoin réel. Notre calculateur du coût électrique donne un ordre de grandeur sur une année de fonctionnement continu.
Tous nos compresseurs sont en 380 V triphasé, l'alimentation courante des exploitations équipées d'un robot.
Que faire si le compresseur tombe en panne ?
Sans air, pas de traite. Une vache qui n'est pas traite à l'heure attend devant la stalle, le troupeau se désorganise, et quelques heures d'arrêt se paient en lait perdu et en stress des animaux. Trois précautions s'imposent :
- Un deuxième compresseur. Deux machines qui se relaient, ou un compresseur principal et un secours plus petit qui couvre au moins la consommation des robots.
- Une alarme de pression basse, reliée au système d'alarme de l'exploitation, pour être prévenu avant que le robot ne s'arrête.
- Le secours électrique. Si l'exploitation a un groupe électrogène pour le robot et le tank, il doit aussi alimenter le compresseur : vérifiez sa puissance avec votre électricien.
Notre article compresseur de secours et continuité de la traite détaille les montages possibles, et notre article général sur le compresseur de secours explique comment chiffrer le débit vital.
Faut-il un air sec pour un robot de traite ?
Oui. L'air qui sort du compresseur est chaud et chargé d'eau. En se refroidissant dans les conduites, cette eau se condense. Dans un robot, elle abîme les distributeurs et les vérins. En hiver, dans une stabulation ouverte, elle gèle : une conduite bouchée par la glace arrête le robot aussi sûrement qu'une panne de compresseur.
- Réseau en local hors gel : le sécheur frigorifique intégré à la série K suffit.
- Conduites qui traversent la stabulation ou passent dehors : il faut un point de rosée négatif, donc un sécheur à adsorption.
- Dans tous les cas : un purgeur automatique sur la cuve et aux points bas.
Nos compresseurs sont lubrifiés. L'huile entraînée est retenue par la filtration en sortie. Si l'air touche les gobelets ou le circuit de lait, ajoutez des filtres fins au point d'utilisation et fixez la classe d'air ISO 8573-1 avec nos techniciens et l'installateur du robot. Voir notre article air sec et gel dans la stabulation.
Où installer le compresseur dans une ferme laitière ?
Une ferme n'est pas un atelier propre : poussière de fourrage, ammoniac des déjections, chaleur l'été, froid l'hiver. Le compresseur aspire tout cela. Installez-le dans un local fermé, à l'écart de la stabulation, ventilé, hors gel, avec une prise d'air propre. L'ammoniac attaque le cuivre et les contacts électriques, la poussière colmate le filtre d'aspiration et le radiateur. Notre article sur le local du compresseur à la ferme donne les règles pas à pas.
Et les portes automatiques, la porte de tri ?
Les portes de circulation, la porte de tri, les barrières de l'attente et parfois les racleurs fonctionnent avec des vérins pneumatiques. Ils consomment peu, mais ils sont souvent loin du compresseur et dans le froid. Une porte de tri qui reste bloquée laisse passer une vache qui devait aller à l'infirmerie. Voir notre article portes automatiques et porte de tri.
L'entretien d'un compresseur qui tourne jour et nuit
Première maintenance à 500 heures, puis toutes les 1 500 heures. Sur un robot de traite, le compresseur peut tourner presque en permanence : 1 500 heures représentent alors environ 9 semaines. Planifiez l'entretien comme celui du robot, et faites-le pendant que le compresseur de secours assure la traite. Les kits d'entretien regroupent les pièces de chaque modèle. Garantie 2 ans, pièces disponibles 15 ans.
Pour les autres usages de l'air à la ferme, gonflage, graissage, atelier, voyez notre page compresseur pour l'agriculture.
Pour choisir votre modèle, entrez vos robots et vos portes dans le configurateur, puis envoyez-nous la notice de votre robot avec une demande de devis.
Les outils typiques du métier
| Outil | Consommation | Nombre courant |
|---|---|---|
| Robot de traite (par robot) | ≈ 300 l/min | 2 |
| Porte de tri / porte automatique (élevage) | ≈ 50 l/min | 1 |
| Soufflette | ≈ 150 l/min | 1 |
Consommations moyennes indicatives. Le configurateur calcule votre besoin exact.
AIRSTAHL Lab
Qualité d'air conseillée
Peinture et finition — Air sec et filtré pour les pistolets de peinture et de vernis.
Calculer mon besoin pour ce métierQuestions fréquentes — Élevage laitier et robots de traite
Quel compresseur faut-il pour un robot de traite ?
À titre indicatif, un robot de traite consomme de l'ordre de 200 à 400 l/min en continu, jour et nuit : la notice du robot donne la valeur exacte. Pour un robot, un compresseur à vis de 5,5 kW comme le S 55 (0,6 m³/min à 8 bar) avec cuve et sécheur suffit en général. Le K 75 4-en-1 laisse de la place pour un deuxième robot.
Quel compresseur pour deux ou trois robots de traite ?
Pour deux robots à 300 l/min, avec une porte de tri et une soufflette, le besoin est d'environ 700 l/min, soit 1 050 l/min avec 25 % de marge de sécurité et 20 % d'extension : le K 75 (1,1 m³/min à 8 bar) le couvre. Pour trois robots, comptez environ 1 540 l/min avec les marges : le K 110 donne 1,7 m³/min. Vérifiez toujours la consommation dans la notice de vos robots.
Quelle pression faut-il pour un robot de traite ?
La pression d'alimentation est indiquée dans la notice du robot, souvent de l'ordre de 6 à 8 bar. Ajoutez les pertes du sécheur, des filtres et de la conduite, et réglez le compresseur en conséquence, en général à 8 bar. Un robot qui manque de pression se met en défaut et arrête la traite.
Faut-il un compresseur de secours pour un robot de traite ?
Oui, car un robot sans air arrête la traite jour et nuit. Le plus sûr est d'installer deux compresseurs qui se relaient, chacun capable de couvrir au moins la consommation des robots avec 25 % de marge : pour deux robots à 300 l/min, au moins 750 l/min. Ajoutez une alarme de pression basse reliée au transmetteur de l'exploitation. Voir notre article sur le compresseur de secours pour robot de traite.
Pourquoi l'air comprimé gèle-t-il dans la stabulation en hiver ?
L'air comprimé contient de l'eau qui se condense là où la conduite refroidit. Un sécheur frigorifique donne un point de rosée de quelques degrés au-dessus de zéro : il suffit si tout le réseau reste hors gel. Si une conduite traverse une stabulation ouverte ou passe dehors, il faut un sécheur à adsorption à point de rosée négatif, au moins sur cette branche, et des purgeurs aux points bas.
Où installer le compresseur dans une ferme laitière ?
Dans un local fermé, séparé de la stabulation, ventilé et hors gel, avec une prise d'air propre loin des déjections et du fourrage. L'ammoniac attaque le cuivre et les contacts électriques, la poussière colmate le filtre et le radiateur. Pour un compresseur de 7,5 kW, comptez de l'ordre de 2 300 m³/h d'air de ventilation pour limiter l'échauffement du local à 10 °C. Voir notre article sur le local du compresseur à la ferme.
Le compresseur du robot peut-il alimenter les portes de tri et l'atelier ?
Oui pour les portes de tri et les portes automatiques : elles consomment de l'ordre de 50 l/min par à-coups, à titre indicatif, et pèsent peu face aux robots. L'atelier est plus délicat : une clé à chocs ou une meuleuse peut faire chuter la pression pendant une traite. Séparez l'atelier par une vanne et un détendeur, ou donnez-lui son propre compresseur.
Tous les combien entretenir le compresseur d'un robot de traite ?
Nos compresseurs à vis ont leur première maintenance à 500 heures, puis toutes les 1 500 heures. Un compresseur de robot qui tourne presque en continu atteint 1 500 heures en environ 9 semaines. En milieu poussiéreux, contrôlez aussi le filtre d'aspiration plus souvent, et faites l'entretien pendant que le compresseur de secours assure la traite. Les kits d'entretien regroupent les pièces de chaque modèle.
Les modèles recommandés
 7,5kW
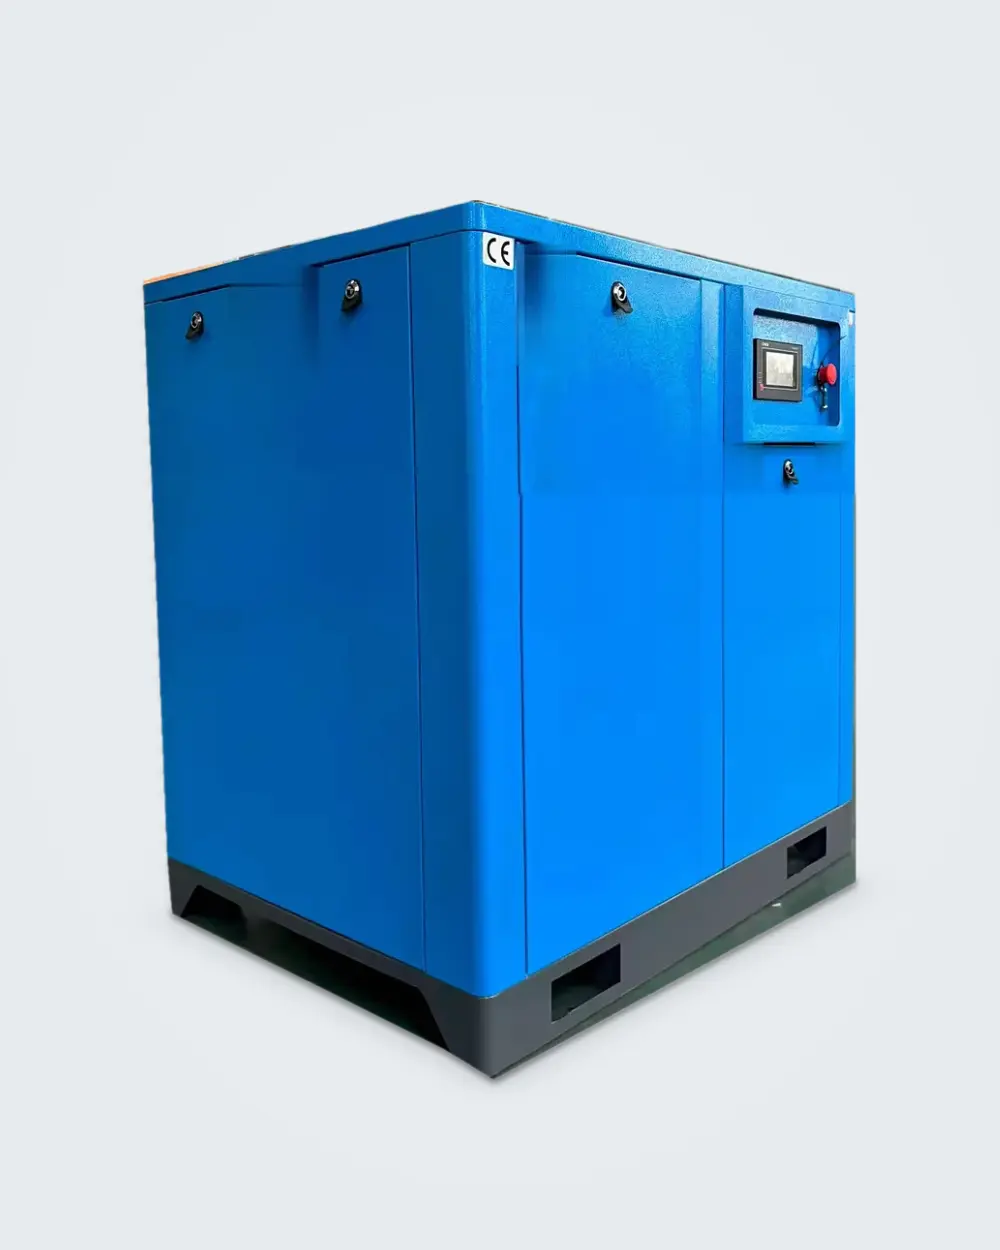
K 75Compresseur à vis 7,5 kW 4-en-1
Compresseur, cuve de 420 L, sécheur frigorifique et filtration réunis sur un seul châssis.
 5,5kW
S 55Compresseur à vis 5,5 kW
Le compresseur à vis d'entrée de gamme pour l'atelier qui tourne toute la journée.
11kW
K 110Compresseur à vis 11 kW 4-en-1
Compresseur, cuve, sécheur frigorifique et filtration réunis sur un seul châssis, en 11 kW.
7,5kW
S 75Compresseur à vis 7,5 kW
La puissance pour alimenter plusieurs postes en même temps, sans faiblir.
Autres métiers
Un projet, une question ?
Nous répondons vite et le devis est gratuit. Dites-nous ce que vous faites tourner, nous vous indiquons le bon modèle.