Aéronautique
Compresseur pour l'aéronautique, la maintenance et la sous-traitance
Compresseur aéronautique pour maintenance, sous-traitance et aéroclub : riveteuses, perceuses, ponçage composite, peinture. Air sec, filtré, classe ISO 8573-1.
Un atelier de maintenance aéronautique ou un sous-traitant de taille moyenne a le plus souvent besoin de 1 à 2 m³/min d'air à 7 ou 8 bar, sec et filtré. Un compresseur à vis 4-en-1 de 11 kW comme le K 110, qui débite 1,7 m³/min à 8 bar avec sécheur et filtration intégrés, couvre un atelier où quatre personnes percent, rivètent, poncent et peignent en même temps. Un atelier d'aéroclub se contente souvent d'un K 75 à 1,1 m³/min, et une ligne de sous-traitance en plusieurs équipes passe au S 220 PM, avec un second compresseur en relais.
À quoi sert l'air comprimé dans un atelier aéronautique ?
L'aéronautique utilise l'air comprimé à presque toutes les étapes, de la fabrication des pièces à leur entretien :
- L'assemblage de structure : perceuses pneumatiques d'angle et droites, riveteuses à frapper, pose-rivets aveugles, ébavureurs, visseuses et outillage de montage.
- Les composites : ponceuses orbitales et ponceuses d'angle pour la préparation des stratifiés, détourage, réparations de panneaux et de carénages.
- La peinture et la préparation de surface : pistolets d'apprêt et de finition, soufflage avant peinture, microbillage et décapage doux dans une cabine.
- La sous-traitance mécanique : centres d'usinage, tôlerie, presses, lignes de traitement de surface où l'air actionne les vannes et agite les bains.
- La maintenance en piste et en hangar : gonflage des pneus, soufflage, outillage de démontage, bancs d'essai.
Un même compresseur alimente donc des outils très différents, avec deux exigences communes : un débit qui tient quand plusieurs postes travaillent en même temps, et un air dont la qualité est connue et documentée.
Combien d'air consomment les outils d'un atelier aéronautique ?
Les valeurs ci-dessous sont données à titre indicatif, pour une pression de service autour de 6,3 bar. La consommation exacte figure dans la notice de chaque outil.
| Outil | Consommation indicative | Mode d'utilisation |
|---|---|---|
| Perceuse pneumatique | de l'ordre de 300 à 450 l/min | par à-coups |
| Riveteuse à frapper | de l'ordre de 100 à 200 l/min | par à-coups |
| Pose-rivets aveugles pneumo-hydraulique | de l'ordre de 1 à 2 litres par rivet | par à-coups |
| Ponceuse orbitale pour composites | de l'ordre de 300 à 400 l/min | en continu |
| Pistolet de peinture ou d'apprêt | de l'ordre de 250 à 400 l/min | en continu |
| Cabine de microbillage | de l'ordre de 500 à 1 500 l/min selon la buse | en continu |
| Soufflette | de l'ordre de 150 l/min | par à-coups |
Ce qui pèse lourd, ce sont les outils qui tournent en continu : la ponceuse, le pistolet et le microbillage. Les perceuses et les riveteuses consomment beaucoup mais par à-coups, et la cuve lisse ces appels. Le détail par outil est dans notre article sur la consommation des riveteuses et perceuses pneumatiques.
Comment calculer le compresseur d'un atelier de maintenance ?
Prenons un atelier de maintenance de quatre techniciens qui travaillent en même temps : un qui ponce une réparation composite, un qui peint en cabine, deux qui percent et rivètent sur une structure.
- Ponceuse : 350 l/min, en continu, comptée à plein.
- Pistolet de peinture : 350 l/min, en continu, compté à plein.
- Deux perceuses : 2 × 400 l/min, mais par à-coups. La cuve absorbe les pointes : on les compte pour moitié, soit 400 l/min.
- Sous-total : 350 + 350 + 400 = 1 100 l/min.
- Marge de sécurité de 25 % pour les fuites et l'usure des outils : 1 100 × 1,25 = 1 375 l/min.
- Marge d'extension de 20 % pour un poste de plus : 1 375 × 1,2 = 1 650 l/min, soit 1,65 m³/min.
Ce sont les marges qu'applique notre configurateur. Le résultat désigne le K 110, à 1,7 m³/min à 8 bar. Notre convertisseur débit et pression traduit les CFM des notices d'outillage en l/min.
Quel compresseur choisir pour un atelier aéronautique ?
- Atelier d'aéroclub, petit atelier de maintenance : le K 75, compresseur à vis 4-en-1 de 7,5 kW, débite 1,1 m³/min à 8 bar. Compresseur, cuve de 420 L, sécheur frigorifique et filtration sont sur le même châssis : l'air arrive sec à l'atelier sans installation à concevoir. Si vous ne faites que du gonflage, du soufflage et quelques perçages, le S 55 à 0,6 m³/min suffit, avec une cuve et un sécheur séparés.
- Atelier de maintenance de 3 à 5 techniciens, sous-traitant en une équipe : le K 110 à 1,7 m³/min, ou le K 150 à 2,2 m³/min si une cabine de peinture et le ponçage tournent toute la journée.
- Sous-traitant en deux ou trois équipes, usinage et assemblage : le S 220 PM, à moteur à aimant permanent, fournit 3,6 m³/min à 8 bar. Au-delà, la série S monte jusqu'à 132 kW sur devis : voir nos compresseurs industriels de 30 à 132 kW.
Les séries S et K sont à vitesse variable. Dans un atelier où l'on perce une minute, ponce dix minutes puis s'arrête pour contrôler, la demande change sans cesse : le compresseur la suit au lieu d'alterner charge et marche à vide. Le choix détaillé selon la taille de l'atelier est dans notre article quel compresseur pour un atelier de maintenance aéronautique.
Quelle qualité d'air exigent les donneurs d'ordre ?
Dans l'aéronautique, la qualité de l'air n'est pas une affaire de confort. Une goutte d'eau ou un film d'huile sous une peinture, c'est un défaut d'adhérence qui peut apparaître des mois plus tard. Sur un composite, une surface polluée compromet un collage ou une réparation. C'est pourquoi les cahiers des charges des donneurs d'ordre ou les fiches techniques des produits fixent de plus en plus une classe d'air selon la norme ISO 8573-1.
Cette classe se note en trois chiffres : particules, eau, huile. Pour l'eau, la classe 4 correspond à un point de rosée sous pression de +3 °C, ce que donne un sécheur frigorifique ; la classe 2 correspond à -40 °C, ce que donne un sécheur à adsorption. Pour l'huile, la classe 1 limite la teneur à 0,01 mg/m³.
Nos compresseurs à vis sont lubrifiés. L'huile entraînée est retenue par la filtration en sortie, et pour un air de peinture ou de préparation de surface, on ajoute des filtres fins et un filtre à charbon actif au point d'utilisation. La classe à atteindre se définit avec nos techniciens, à partir de votre cahier des charges. Voir notre guide sur la qualité d'air ISO 8573-1 et l'article air sec et propre pour la peinture aéronautique.
Comment gérer le ponçage des composites ?
Le ponçage des stratifiés carbone et verre produit une poussière fine, irritante et, pour le carbone, conductrice. Deux règles : travailler avec des ponceuses à aspiration raccordées à un dépoussiéreur, et éloigner cette poussière du compresseur. Une prise d'air qui aspire de la poussière de carbone encrasse le filtre d'aspiration et peut atteindre les composants électriques. La consommation des ponceuses et l'organisation du dépoussiérage sont détaillées dans notre article sur le ponçage des composites à l'air comprimé.
Comment assurer la continuité de l'air chez un sous-traitant ?
Pour un sous-traitant, un arrêt d'air, c'est une livraison en retard et une non-conformité à expliquer. Deux compresseurs qui se relaient valent mieux qu'un seul plus gros : si l'un est en entretien, l'autre maintient la production. La location de compresseurs de 5,5 à 132 kW peut couvrir un dépannage ou un pic de charge. Pour un audit client, gardez un carnet d'entretien et des relevés de point de rosée. Nos techniciens peuvent réaliser un audit d'air comprimé de votre installation. Voir notre article sur la continuité de l'air chez un sous-traitant aéronautique.
Installation et entretien
- Le local. Séparé de l'atelier de ponçage et de la cabine de peinture, ventilé, avec une prise d'air propre. Voir notre article sur le local du compresseur.
- Les condensats. Un purgeur automatique sur la cuve et aux points bas. Ces condensats contiennent de l'huile : ils se collectent et se traitent.
- L'entretien. Première maintenance à 500 heures, puis toutes les 1 500 heures. Gardez un kit d'entretien d'avance et notez chaque intervention : c'est la base de la traçabilité. Les compresseurs sont garantis 2 ans et les pièces restent disponibles pendant 15 ans.
Pour dimensionner votre installation, partez du configurateur, ou envoyez-nous la liste de vos outils et le cahier des charges de vos donneurs d'ordre avec une demande de devis.
Les outils typiques du métier
| Outil | Consommation | Nombre courant |
|---|---|---|
| Perceuse pneumatique (assemblage de structure) | ≈ 400 l/min | 3 |
| Riveteuse pneumatique à frapper | ≈ 150 l/min | 3 |
| Ponceuse orbitale | ≈ 350 l/min | 1 |
| Pistolet de peinture / vernis | ≈ 350 l/min | 1 |
| Soufflette | ≈ 150 l/min | 2 |
| Gonfleur de pneus (VL) | ≈ 100 l/min | 1 |
Consommations moyennes indicatives. Le configurateur calcule votre besoin exact.
AIRSTAHL Lab
Qualité d'air conseillée
Peinture et finition — Air sec et filtré pour les pistolets de peinture et de vernis.
Calculer mon besoin pour ce métierQuestions fréquentes — Aéronautique
Quel compresseur pour un atelier de maintenance aéronautique ?
Un atelier de quatre techniciens qui percent, poncent et peignent en même temps demande de l'ordre de 1,65 m³/min avec les marges de sécurité et d'extension. Le K 110, compresseur à vis 4-en-1 de 11 kW, débite 1,7 m³/min à 8 bar avec sécheur et filtration intégrés. Un atelier d'aéroclub se contente souvent d'un K 75 à 1,1 m³/min.
Combien d'air consomme une perceuse pneumatique ?
À titre indicatif, une perceuse pneumatique consomme de l'ordre de 300 à 450 l/min à 6,3 bar quand elle tourne. Comme elle travaille par à-coups, on la compte pour moitié dans le calcul, la cuve fournissant les pointes. La consommation exacte est dans la notice de l'outil.
Combien d'air consomme une riveteuse ?
Une riveteuse à frapper consomme de l'ordre de 100 à 200 l/min par rafales de quelques secondes. Un pose-rivets aveugles pneumo-hydraulique ne consomme que de l'ordre de 1 à 2 litres par rivet, soit presque rien. Vérifiez les valeurs dans la notice de vos outils.
Quelle classe d'air ISO 8573-1 faut-il pour la peinture aéronautique ?
C'est le cahier des charges du donneur d'ordre ou la fiche technique du produit qui fixe la classe. La classe se note en trois chiffres (particules, eau, huile) : la classe 4 en eau correspond à un point de rosée de +3 °C, la classe 2 à -40 °C. Nos techniciens définissent avec vous le traitement à installer. Voir notre guide sur la qualité d'air ISO 8573-1.
Un compresseur lubrifié convient-il pour la peinture et le collage ?
Oui, à condition de traiter l'air. Nos compresseurs à vis sont lubrifiés et l'huile entraînée est retenue par la filtration en sortie. Pour la peinture et les surfaces à coller, on ajoute des filtres fins et un filtre à charbon actif au point d'utilisation, sans lubrificateur sur cette ligne.
Sécheur frigorifique ou à adsorption pour un atelier aéronautique ?
Le sécheur frigorifique, intégré aux compresseurs 4-en-1 de la série K, donne un point de rosée de l'ordre de +3 °C, suffisant dans un bâtiment chauffé. Le sécheur à adsorption descend à -40 °C : on le choisit quand le cahier des charges l'impose ou quand une conduite traverse un hangar froid. Il consomme une partie de l'air pour se régénérer, à compter dans le débit.
Comment protéger le compresseur de la poussière de ponçage composite ?
Installez le compresseur dans un local séparé, avec une prise d'air côté propre du bâtiment, et aspirez la poussière à la source sur les ponceuses. La poussière de carbone colmate le filtre d'aspiration, encrasse le radiateur et, conductrice, peut perturber les composants électriques. Contrôlez le filtre à air plus souvent que l'échéance standard si l'environnement est poussiéreux.
Comment éviter un arrêt d'air chez un sous-traitant aéronautique ?
Répartissez le besoin sur deux compresseurs à vis qui se relaient, chacun capable de couvrir seul la production essentielle, par exemple deux S 150 de 2,2 m³/min. Entretenez l'un pendant que l'autre produit, à 500 heures puis toutes les 1 500 heures, et tenez un carnet d'entretien pour les audits. Nos techniciens peuvent réaliser un audit d'air comprimé de votre installation.
Les modèles recommandés
 7,5kW
K 75Compresseur à vis 7,5 kW 4-en-1
Compresseur, cuve de 420 L, sécheur frigorifique et filtration réunis sur un seul châssis.
11kW
K 110Compresseur à vis 11 kW 4-en-1
Compresseur, cuve, sécheur frigorifique et filtration réunis sur un seul châssis, en 11 kW.
 15kW
K 150Compresseur à vis 15 kW 4-en-1
Compresseur, cuve, sécheur frigorifique et filtration réunis sur un seul châssis, en 15 kW.
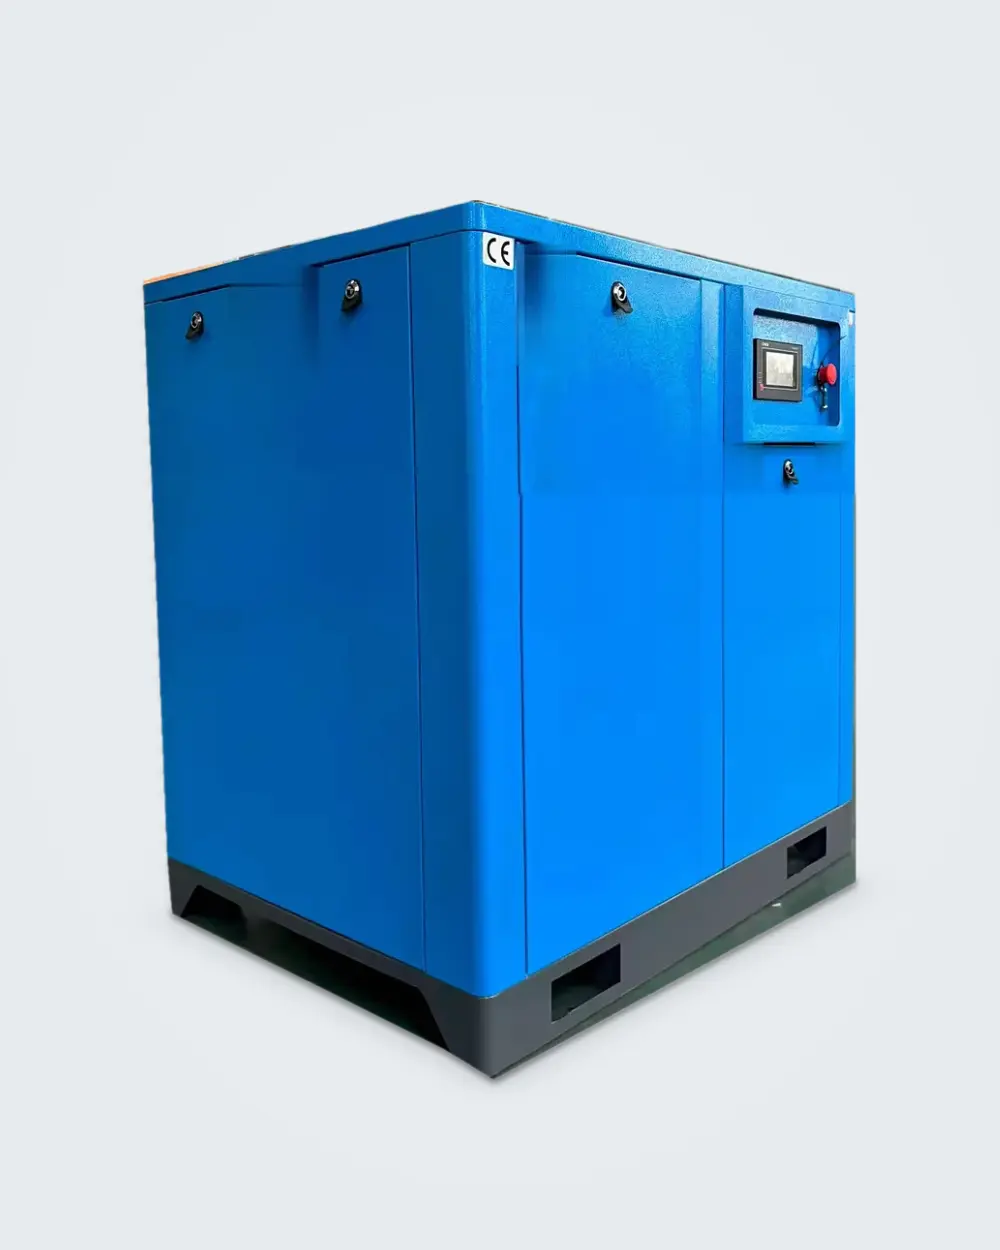 5,5kW
S 55Compresseur à vis 5,5 kW
Le compresseur à vis d'entrée de gamme pour l'atelier qui tourne toute la journée.
 22kW
S 220 PMCompresseur à vis 22 kW aimant permanent
Moteur à aimant permanent, 10 bar : la machine industrielle de la gamme.
Autres métiers
Un projet, une question ?
Nous répondons vite et le devis est gratuit. Dites-nous ce que vous faites tourner, nous vous indiquons le bon modèle.