CNC-Zerspanung
Kompressor für CNC-Zerspanung und Bearbeitungszentren
Schraubenkompressor für CNC-Zerspanung: Werkzeugwechsler, Spannmittel, Sperrluft, Späne abblasen. Bedarf berechnet, trockene gefilterte Luft. 2 Jahre Garantie.
In der Zerspanung leistet Druckluft weit mehr als das Abblasen von Spänen. Im Bearbeitungszentrum betätigt sie den Werkzeugwechsler und das Lösen der Werkzeugspannung, liefert die Sperrluft, die den Kühlschmierstoff von den Spindellagern fernhält, schließt pneumatische Spannvorrichtungen und Schraubstöcke und öffnet die Automatiktüren. An CNC-Drehmaschinen und Langdrehautomaten spannt sie Futter und Spannzangen und schiebt die Stangen im Stangenlader nach. Fällt der Druck ab, geht die Maschine auf Störung und bleibt stehen: Der Kompressor gehört zum Maschinenpark.
Wie viel Druckluft braucht eine CNC-Werkstatt?
Eine Werkzeugmaschine braucht für ihre eigenen Funktionen wenig Luft, und das meist stoßweise: ein Werkzeugwechsel, ein Spannvorgang, eine Tür. Ins Gewicht fällt das Abblasen, denn es läuft dauerhaft. Die folgenden Werte sind Richtwerte; den genauen Verbrauch nennt die Betriebsanleitung jeder Maschine.
- Bearbeitungszentrum (Werkzeugwechsler, Spannen, Sperrluft, zeitweises Abblasen): im Mittel etwa 50 bis 150 l/min.
- CNC-Drehmaschine oder Langdreher mit Stangenlader: etwa 30 bis 80 l/min.
- Blaspistole oder offene Abblasdüse: etwa 150 bis 250 l/min, solange sie bläst.
Beispielbetrieb: vier Bearbeitungszentren mit je 100 l/min, zwei Drehmaschinen mit je 50 l/min und zwei Blaspistolen, die etwa die Hälfte der Zeit im Einsatz sind. Das ergibt 400 + 100 + 200 = 700 l/min. Mit 30 % Reserve für Leckagen und eine weitere Maschine kommen Sie auf rund 900 l/min, also 0,9 m³/min. Unser Umrechner für Liefermenge und Druck rechnet l/min in m³/min und in die CFM-Angaben vieler Anleitungen um.
Welcher Druck für eine CNC-Maschine?
Jeder Maschinenhersteller nennt einen Mindestdruck am Maschineneingang, häufig um die 6 bar. Darunter meldet der Druckschalter der Maschine eine Störung. Rechnen Sie die Verluste in Leitung, Trockner und Filtern hinzu und stellen Sie den Kompressor auf etwa 7 bis 8 bar ein. Höher lohnt nicht: Jedes zusätzliche bar kostet Strom und lässt das Netz stärker lecken.
Welcher Kompressor für eine CNC-Werkstatt?
- Werkstatt mit 3 bis 5 Maschinen: Der K 75, ein 7,5-kW-Schraubenkompressor 4-in-1, liefert 1,1 m³/min bei 8 bar. Kompressor, Druckbehälter mit 420 L, Kältetrockner und Filtration sitzen auf einem Rahmen: Die Luft kommt trocken an den Maschinen an, ohne Anlagenplanung. Er deckt den Beispielbetrieb ab.
- Werkstatt mit 6 bis 10 Maschinen oder viel Abblasluft: Der K 150 liefert 2,2 m³/min bei 8 bar, ebenfalls als 4-in-1. Haben Sie bereits Behälter und Trockner, oder verlangt der Raum eine getrennte Aufstellung, bietet der S 150 dieselbe Liefermenge als Einzelkompressor.
- Dreherei und Fertigung im Zwei- oder Dreischichtbetrieb: Der S 220 PM mit Permanentmagnetmotor liefert 3,6 m³/min bei 8 bar. Wenn ohne Druckluft die ganze Fertigung steht, sind zwei Kompressoren, die sich die Last teilen, besser als ein größerer. Darüber hinaus reicht die S-Serie bis 132 kW, auf Anfrage.
Die S- und die K-Serie sind drehzahlgeregelt. In der Zerspanung schwankt der Bedarf ständig, und der Kompressor folgt ihm, statt zwischen Last und Leerlauf zu wechseln. Mehr dazu: drehzahlgeregelter Kompressor.
Welche Druckluftqualität für Werkzeugmaschinen?
Die Luft verlässt den Kompressor heiß und feucht. Kühlt sie in der Leitung ab, kondensiert das Wasser. In der Werkzeugmaschine lässt es Ventile und die Zylinder des Werkzeugwechslers klemmen und kann, schlimmer noch, mit der Sperrluft bis in die Spindellager gelangen. Auf frisch bearbeitetem Stahl hinterlässt eine Blaspistole, die Wasser spuckt, außerdem Rostspuren.
Die Grundausstattung ist ein Kältetrockner mit nachgeschalteter Filtration für Partikel und Ölaerosole. Unsere Kompressoren sind öleingespritzt: Die Filtration am Ausgang hält das mitgerissene Öl zurück. Manche Hersteller geben für die Sperrluft eine Qualitätsklasse vor: Entnehmen Sie sie der Anleitung und legen Sie die Aufbereitung mit unseren Technikern fest, mit Hilfe unseres Ratgebers zur Druckluftqualität nach ISO 8573-1. Ein Feinfilter direkt an der Maschine ergänzt den Schutz.
Aufstellung und Wartung
- Der Raum. Die Hallenluft einer Dreherei oder Fräserei enthält Kühlschmierstoffnebel und Metallstaub. Stellen Sie den Kompressor in einem eigenen, belüfteten Raum auf, mit der Ansaugung abseits der Maschinen. Siehe unseren Beitrag zum Kompressorraum.
- Das Kondensat. Ein automatischer Kondensatableiter am Behälter und an den Tiefpunkten des Netzes sorgt für zuverlässiges Entwässern. Das Kondensat enthält Öl: Es wird gesammelt und aufbereitet und gehört nicht ins Abwasser. Siehe Wasser in der Druckluft.
- Die Leckagen. Schnellkupplungen, Schläuche der Blaspistolen, Magnetventile: In der Zerspanung gibt es viele Leckstellen. Der Rechner für Leckagekosten beziffert sie.
- Die Wartung. Erste Wartung nach 500 Stunden, danach alle 1.500 Stunden, mit Erinnerung auf der Steuerung. Im Zweischichtbetrieb kommen diese Termine schnell: Halten Sie ein Wartungsset vorrätig. Der Ratgeber Wartung des Schraubenkompressors beschreibt jeden Schritt. 2 Jahre Garantie, Ersatzteile 15 Jahre lang verfügbar.
Zur Auslegung starten Sie mit dem Konfigurator, prüfen das Behältervolumen mit dem Rechner für die Behältergröße oder schicken uns Ihre Maschinenliste über eine Angebotsanfrage.
Häufige Fragen — CNC-Zerspanung
Wie viel Druckluft verbraucht ein Bearbeitungszentrum?
Als Richtwert braucht ein Bearbeitungszentrum für Werkzeugwechsler, Spannen und Sperrluft im Mittel etwa 50 bis 150 l/min. Mehr ins Gewicht fällt das Abblasen: Eine offene Blaspistole verbraucht etwa 150 bis 250 l/min. Addieren Sie die gleichzeitig laufenden Maschinen und Blaspistolen, rechnen Sie rund 30 % Reserve hinzu und prüfen Sie den genauen Verbrauch in der Betriebsanleitung.
Welchen Druck braucht eine CNC-Maschine?
Der Hersteller nennt einen Mindestdruck am Maschineneingang, häufig um 6 bar. Mit den Verlusten in Leitung, Trockner und Filtern reicht meist ein Kompressor, der auf etwa 7 bis 8 bar eingestellt ist. Mehr Druck erhöht nur Stromkosten und Leckagen, ohne Nutzen für die Maschinen.
Warum muss die Sperrluft der Spindel trocken sein?
Die Sperrluft hält den Kühlschmierstoff von den Spindellagern fern. Enthält sie Wasser oder Partikel, trägt sie diese genau dorthin, wo sie schützen soll. Kältetrockner und Filtration nach dem Kompressor sind die Grundlage; schreibt der Hersteller eine Klasse nach ISO 8573-1 vor, legen unsere Techniker mit Ihnen die passende Aufbereitung fest.
Ein zentraler Kompressor oder ein Kompressor pro Maschine?
In einem Betrieb mit mehreren Maschinen ist ein zentraler Schraubenkompressor mit gut ausgelegtem Netz meist einfacher zu warten und sparsamer als mehrere kleine Geräte. Wenn ohne Druckluft die ganze Fertigung steht, bieten zwei Kompressoren, die sich abwechseln, Ausfallsicherheit. Wir legen die Anlage anhand Ihrer Maschinenliste aus.
Wie senke ich den Luftverbrauch beim Abblasen von Spänen?
Steuern Sie das Abblasen über ein Magnetventil, damit es nur im Zyklus läuft, verwenden Sie geeignete Blasdüsen statt offener Rohre und senken Sie den Druck mit einem Druckminderer auf das Nötige. Suchen Sie außerdem Leckagen an Schnellkupplungen und Schläuchen. Unser Rechner für Leckagekosten zeigt das Einsparpotenzial.
Kann der Kompressor der Zerspanung auch eine Laserschneidanlage mit Druckluft versorgen?
So wie er ist, selten. Laserschneiden mit Druckluft kann deutlich mehr als die 6 bis 8 bar eines Werkstattnetzes verlangen und eine viel trockenere, sauberere Luft, weil sie bis an die Optik des Schneidkopfs gelangt. Maßgeblich ist die Angabe des Laserherstellers. Unsere L-Serie vereint einen Schraubenkompressor mit 8 bis 16 bar, einen 16-bar-Behälter, einen Kältetrockner und eine Präzisionsfiltration. Mehr in unserem Beitrag zum Kompressor für das Laserschneiden.
Was kostet die Druckluft in einem Zerspanungsbetrieb?
Teilen Sie die Leistung des Kompressors durch die Luftmenge, die er in einer Stunde erzeugt, und multiplizieren Sie mit Ihrem Strompreis je kWh. Beim S 110: 1,7 m³/min bei 8 bar, also 102 m³ pro Stunde, und 11 ÷ 102 ≈ 0,11 kWh je m³. Das ist ein theoretisches Minimum: Leerlauf, Leckagen und zu hoher Druck treiben die tatsächlichen Kosten nach oben. Der Stromkostenrechner auf der Website liefert eine Größenordnung für Ihre Laufzeiten.
Eine Maschine meldet zu wenig Druck: Soll ich den Kompressor auf 10 bar stellen?
Nicht als Erstes. Ein Alarm am Netzende kommt meist von Druckverlusten: zu dünne Leitung, zu kleine Schnellkupplungen, verschmutzter Filter. Mehr Druck kostet, als Größenordnung etwa 7 % mehr Energie pro Bar, und senkt die Liefermenge: Der S 110 fällt von 1,7 m³/min bei 8 bar auf 1,4 m³/min bei 10 bar. Messen Sie den Druck am Maschineneingang und beheben Sie dann die Ursache im Netz.
Die empfohlenen Modelle
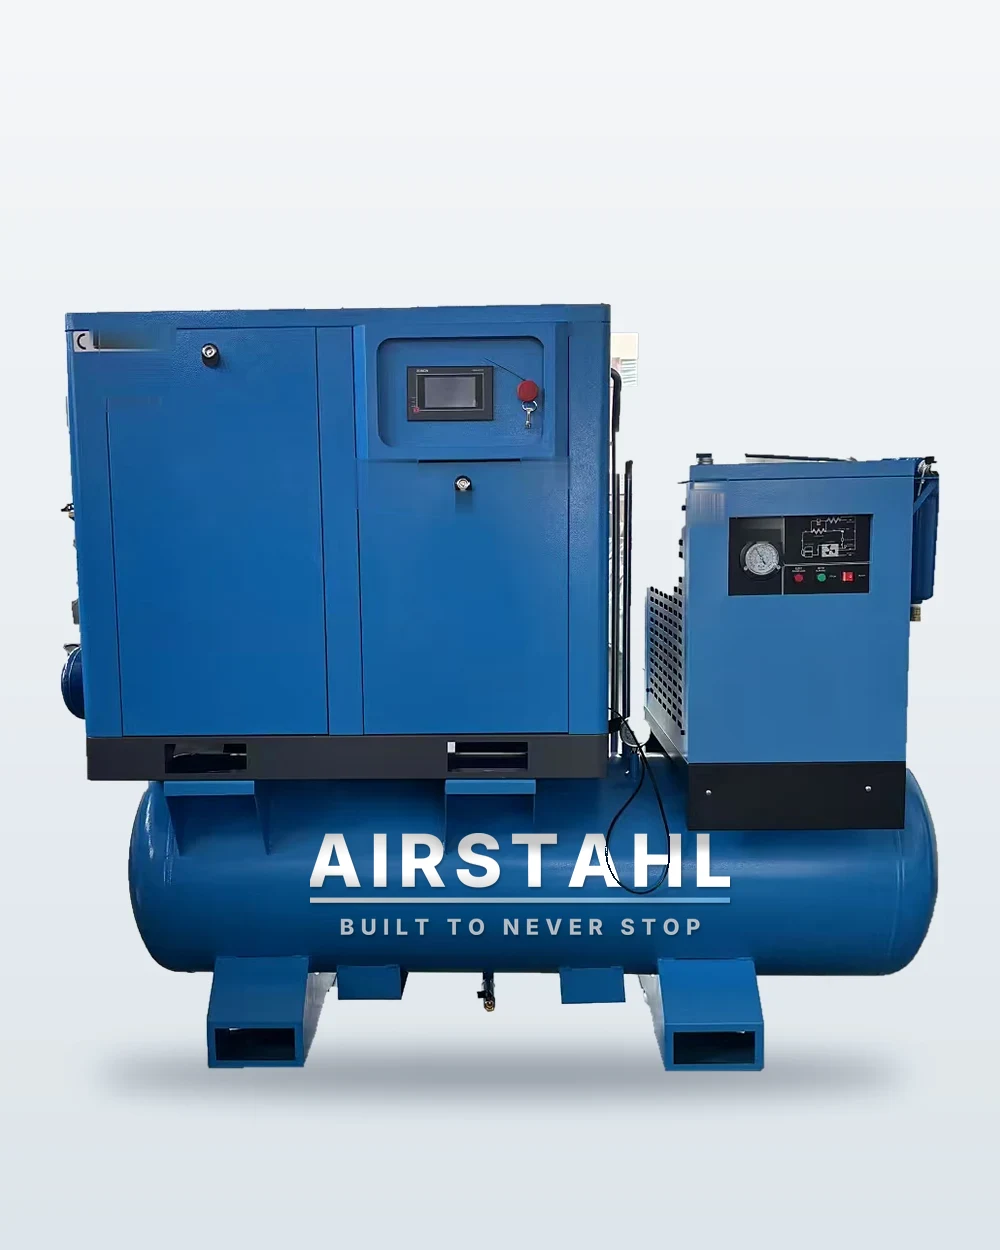 7,5kW
K 75Schraubenkompressor 7,5 kW 4-in-1
Kompressor, 420-L-Druckbehälter, Kältetrockner und Filtration auf einem einzigen Rahmen.
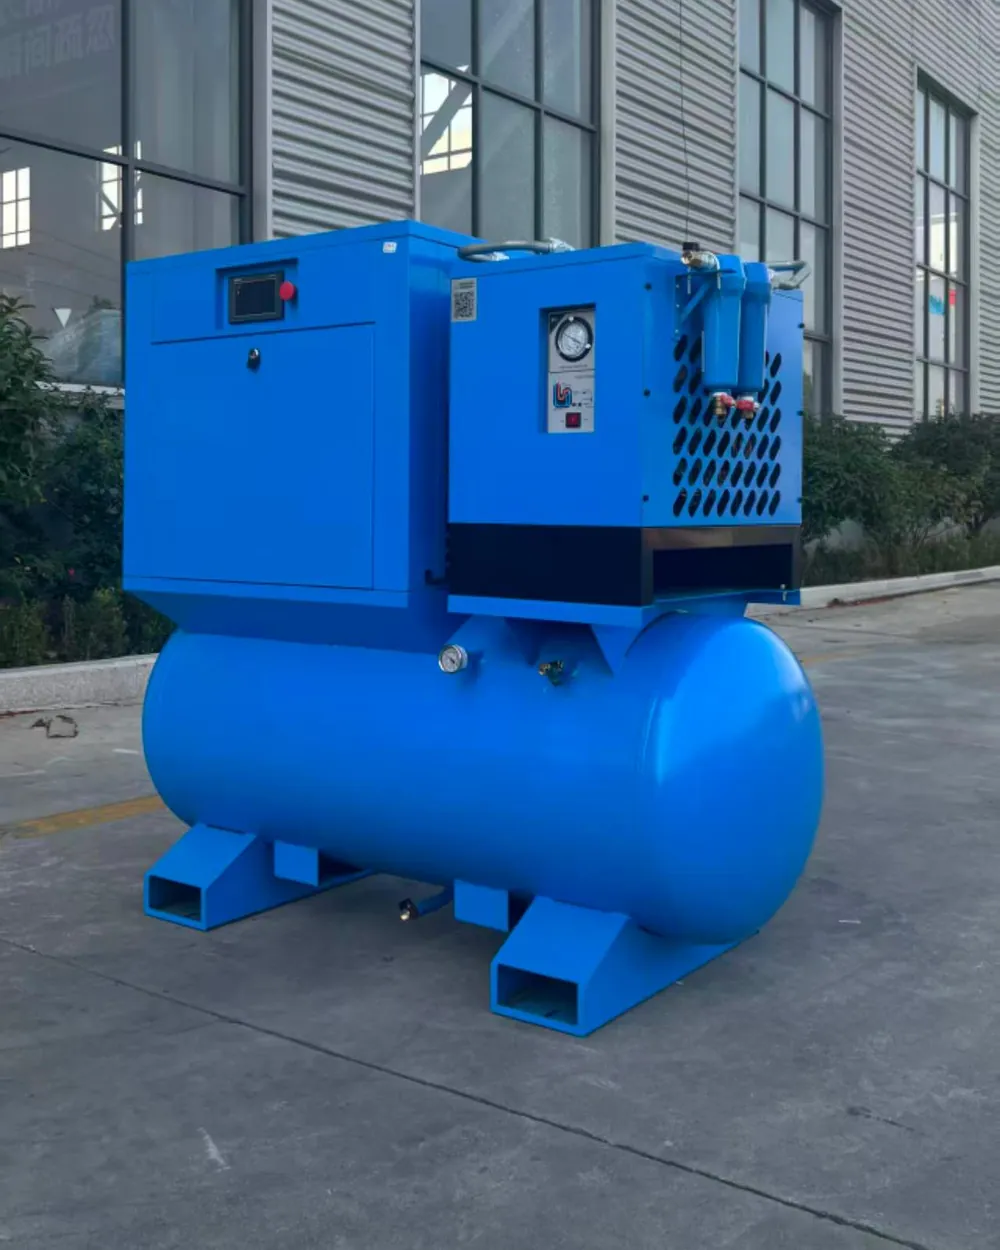 15kW
K 150Schraubenkompressor 15 kW 4-in-1
Kompressor, Druckbehälter, Kältetrockner und Filtration auf einem Rahmen, mit 15 kW.
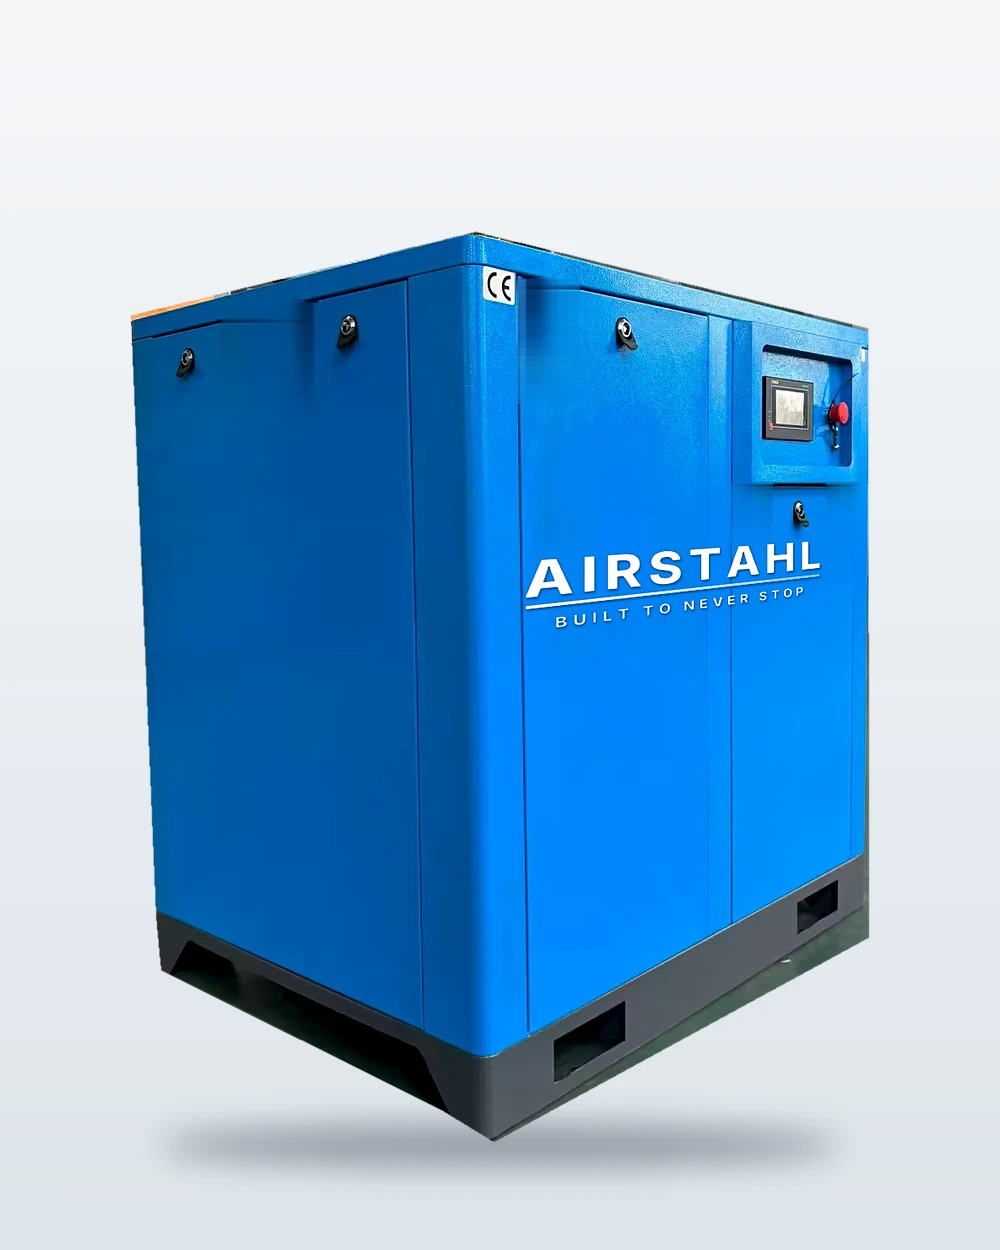 15kW
S 150Schraubenkompressor 15 kW
Für Produktionsbetriebe und Nutzfahrzeugwerkstätten mit hohem Druckluftbedarf.
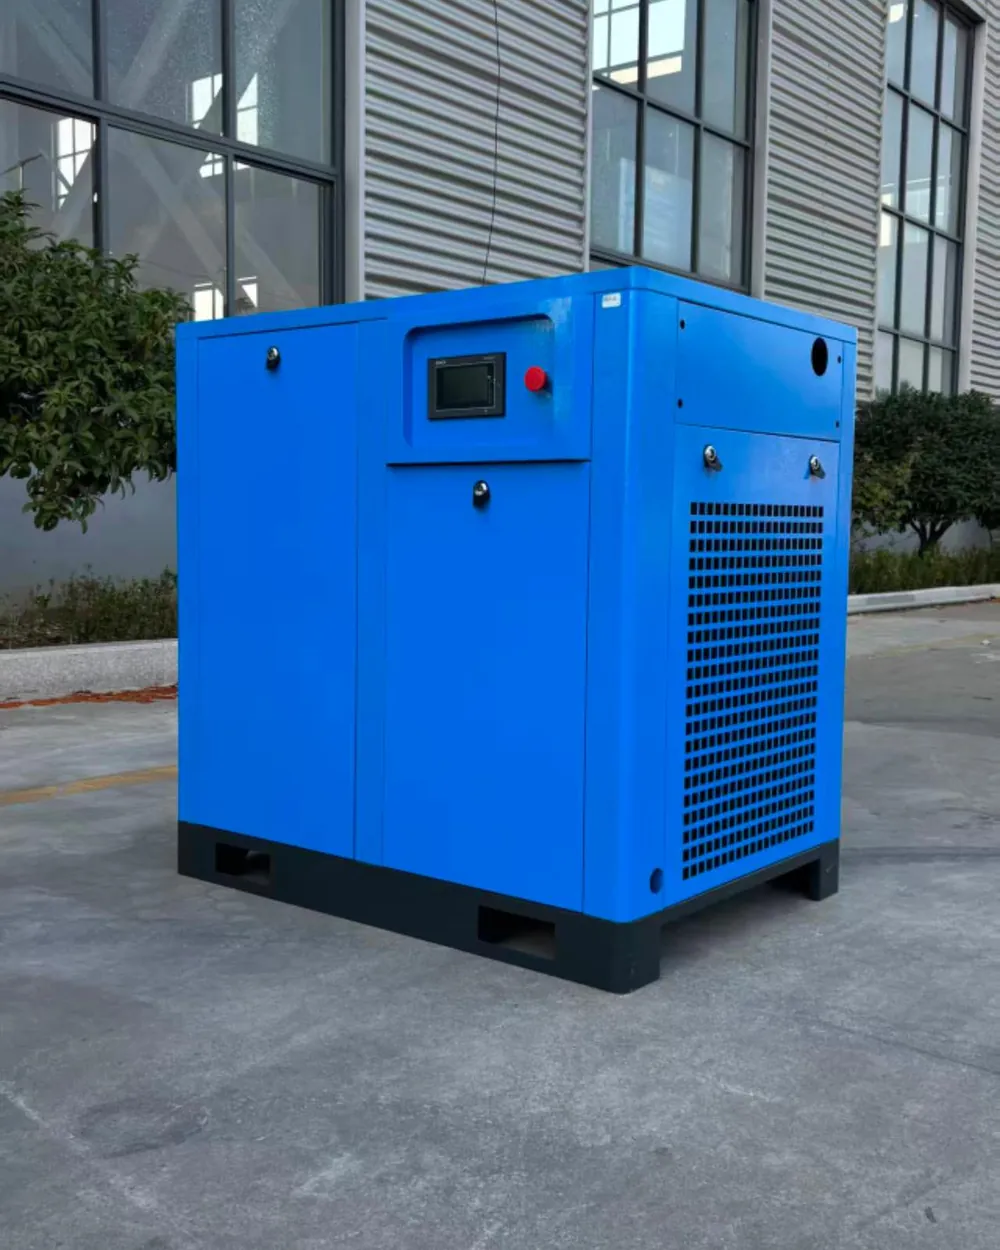 22kW
S 220 PMSchraubenkompressor 22 kW mit Permanentmagnetmotor
Permanentmagnetmotor, 10 bar: die Industriemaschine der Baureihe.
Weitere Branchen
Ein Projekt, eine Frage?
Wir antworten schnell, das Angebot ist kostenlos. Sagen Sie uns, was bei Ihnen mit Druckluft läuft, und wir nennen Ihnen das passende Modell.