Mecanizado CNC
Compresor para mecanizado y centros CNC
Compresor de tornillo para mecanizado CNC: cambiador de herramientas, amarres, aire de husillo y soplado de virutas. Aire seco y filtrado. Garantía de 2 años.
En un taller de mecanizado, el aire comprimido hace mucho más que soplar virutas. En un centro de mecanizado acciona el cambiador de herramientas y la liberación del cono del husillo, presuriza el husillo para que la taladrina no llegue a los rodamientos, cierra los amarres y las mordazas neumáticas y abre las puertas automáticas. En los tornos CNC y los tornos de cabezal móvil aprieta platos y pinzas y hace avanzar la barra en el alimentador. Cuando la presión cae, la máquina entra en alarma y se para: el compresor forma parte del parque de máquinas.
¿Cuánto aire necesita un taller de mecanizado?
Una máquina herramienta gasta poco aire en sus funciones propias, y casi siempre a golpes: un cambio de herramienta, un amarre, una puerta. Lo que pesa de verdad es el soplado, que consume de forma continua. Los valores siguientes son orientativos; el consumo exacto figura en el manual de cada máquina.
- Centro de mecanizado (cambiador, amarres, aire de husillo, soplado intermitente): del orden de 50 a 150 l/min de media.
- Torno CNC o torno de cabezal móvil con alimentador de barras: del orden de 30 a 80 l/min.
- Pistola de soplado o boquilla abierta: del orden de 150 a 250 l/min mientras sopla.
Ejemplo de taller tipo: cuatro centros de mecanizado a 100 l/min, dos tornos a 50 l/min y dos pistolas de soplado en uso la mitad del tiempo. Son 400 + 100 + 200 = 700 l/min. Con un 30 % de margen para fugas y una máquina más en el futuro, la necesidad ronda los 900 l/min, es decir 0,9 m³/min. Nuestro conversor de caudal y presión pasa de l/min a m³/min y a los CFM de muchos manuales.
¿Qué presión necesita una máquina CNC?
Cada fabricante indica una presión mínima a la entrada de la máquina, a menudo del orden de 6 bar. Por debajo, el presostato de la máquina dispara una alarma. Sume las pérdidas de la red, del secador y de los filtros, y regule el compresor en torno a 7 u 8 bar. No merece la pena subir más: cada bar de más se paga en electricidad y hace que la red fugue más.
¿Qué compresor para un taller de mecanizado?
- Taller de 3 a 5 máquinas: el K 75, compresor de tornillo 7,5 kW 4 en 1, da 1,1 m³/min a 8 bar. Compresor, calderín de 420 L, secador frigorífico y filtración van en un solo bastidor: el aire llega seco a las máquinas sin tener que diseñar una instalación. Cubre el taller del ejemplo.
- Taller de 6 a 10 máquinas, o mucho soplado: el K 150 llega a 2,2 m³/min a 8 bar, también en 4 en 1. Si ya tiene calderín y secador, o si la sala obliga a separarlos, el S 150 ofrece el mismo caudal como compresor solo.
- Decoletaje y producción a dos o tres turnos: el S 220 PM, con motor de imán permanente, entrega 3,6 m³/min a 8 bar. Cuando una parada del aire detiene toda la producción, dos compresores que se reparten la carga son mejor opción que uno solo más grande. Por encima, la serie S llega hasta 132 kW, bajo presupuesto.
Las series S y K son de velocidad variable. En mecanizado la demanda cambia sin parar, y el compresor la sigue en lugar de alternar carga y vacío. Más información en velocidad variable o fija.
¿Qué calidad de aire necesitan las máquinas herramienta?
El aire sale del compresor caliente y cargado de humedad. Al enfriarse en la red, esa agua se condensa. Dentro de la máquina hace que se agarroten las válvulas y los cilindros del cambiador y, lo que es peor, puede llegar a los rodamientos del husillo con el aire de presurización. Sobre el acero recién mecanizado, una pistola que escupe agua deja además marcas de óxido.
El tratamiento básico es un secador frigorífico seguido de una filtración de partículas y de aerosoles de aceite. Nuestros compresores son lubricados: es la filtración a la salida la que retiene el aceite arrastrado. Algunos fabricantes exigen una clase de calidad para el aire del husillo: búsquela en el manual y defina el tratamiento con nuestros técnicos, con ayuda de nuestra guía sobre la calidad del aire ISO 8573-1. Un filtro fino a pie de máquina completa la protección.
Instalación y mantenimiento
- La sala. El aire de un taller de mecanizado lleva niebla de taladrina y polvo metálico. Instale el compresor en una sala aparte y ventilada, con la toma de aire lejos de las máquinas. Vea nuestro artículo sobre la sala del compresor.
- Los condensados. Un purgador automático en el calderín y en los puntos bajos de la red asegura purgas fiables. Estos condensados contienen aceite: se recogen y se tratan, nunca van al desagüe. Vea el agua en el aire comprimido.
- Las fugas. Enchufes rápidos, mangueras de soplado, electroválvulas: un taller de mecanizado multiplica los puntos de fuga. La calculadora del coste de las fugas les pone cifra.
- El mantenimiento. Primer mantenimiento a las 500 horas, luego cada 1.500 horas, con aviso en el controlador. A dos turnos, esos plazos llegan rápido: tenga un kit de mantenimiento de reserva. La guía de mantenimiento del compresor de tornillo detalla cada operación. Garantía de 2 años y piezas disponibles durante 15 años.
Para dimensionar su instalación, empiece por el configurador, compruebe el volumen del calderín con la calculadora de tamaño de depósito o envíenos la lista de sus máquinas con una solicitud de presupuesto.
Calcular mi necesidad para este sector Solicitar presupuesto
Preguntas frecuentes — Mecanizado CNC
¿Cuánto aire consume un centro de mecanizado?
A título orientativo, un centro de mecanizado consume del orden de 50 a 150 l/min de media para el cambiador, los amarres y el aire de husillo. El soplado pesa más: una pistola abierta gasta del orden de 150 a 250 l/min. Sume las máquinas y pistolas que funcionan a la vez, añada un 30 % de margen y compruebe el consumo exacto en el manual de cada máquina.
¿Qué presión necesita una máquina CNC?
El fabricante indica una presión mínima a la entrada de la máquina, a menudo del orden de 6 bar. Sumando las pérdidas de la red, el secador y los filtros, suele bastar un compresor regulado a unos 7 u 8 bar. Subir más solo aumenta la factura eléctrica y las fugas, sin ventaja para las máquinas.
¿Por qué el aire del husillo debe ser seco?
El aire de presurización impide que la taladrina entre en los rodamientos del husillo. Si lleva agua o partículas, las lleva justo donde debía proteger. Un secador frigorífico y una filtración a la salida del compresor son la base; si el fabricante exige una clase ISO 8573-1, nuestros técnicos definen con usted el tratamiento adecuado.
¿Mejor un compresor central o uno por máquina?
En un taller con varias máquinas, un compresor de tornillo central con una red bien dimensionada suele ser más fácil de mantener y más económico que varios compresores pequeños. Si una parada del aire detiene toda la producción, dos compresores que se relevan aportan seguridad. Dimensionamos la instalación a partir de la lista de sus máquinas.
¿Cómo reducir el consumo de aire del soplado de virutas?
Controle el soplado con una electroválvula para que solo funcione durante el ciclo, use boquillas de soplado adecuadas en lugar de tubos abiertos y baje la presión a lo necesario con un regulador. Busque también las fugas en enchufes rápidos y mangueras. Nuestra calculadora del coste de las fugas muestra el ahorro posible.
¿Puede el compresor del taller de mecanizado alimentar también un corte láser con aire?
Pocas veces tal cual. El corte láser con aire puede pedir bastante más que los 6 a 8 bar de un taller, y un aire mucho más seco y limpio, porque llega hasta la óptica del cabezal. El dato que manda es el del fabricante del láser. Nuestra serie L reúne un compresor de tornillo de 8 a 16 bar, un depósito de 16 bar, un secador frigorífico y una filtración de precisión. Vea nuestro artículo sobre el compresor para corte láser.
¿Cuánto cuesta el aire comprimido en un taller de mecanizado?
Divida la potencia del compresor por el aire que produce en una hora y multiplique por su precio del kWh. Con el S 110: 1,7 m³/min a 8 bar, es decir, 102 m³ por hora, y 11 ÷ 102 ≈ 0,11 kWh por m³. Es un mínimo teórico: la marcha en vacío, las fugas y una presión demasiado alta elevan el coste real. La calculadora de coste eléctrico de la web da el orden de magnitud para sus horas de marcha.
Una máquina da alarma de presión baja: ¿hay que subir el compresor a 10 bar?
No como primer paso. Una alarma al final de la red suele venir de pérdidas de carga: tubería demasiado fina, enchufes rápidos demasiado pequeños, filtro sucio. Subir la presión cuesta, del orden de un 7 % más de consumo por cada bar, y reduce el caudal: el S 110 pasa de 1,7 m³/min a 8 bar a 1,4 m³/min a 10 bar. Mida la presión a la entrada de la máquina y corrija después la red.
Los modelos recomendados
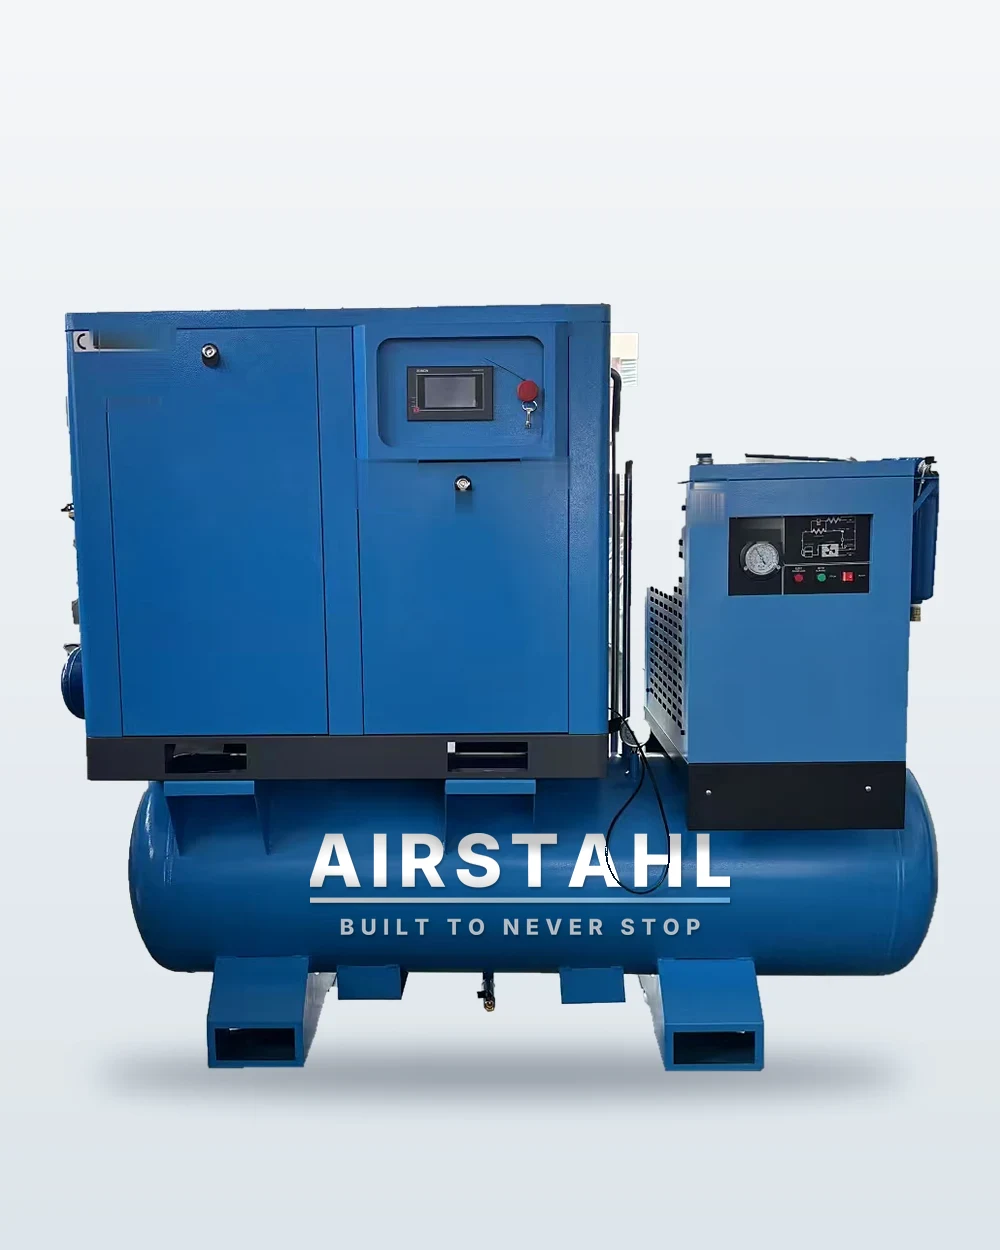 7,5kW
K 75Compresor de tornillo 7,5 kW 4 en 1
Compresor, depósito de 420 L, secador frigorífico y filtración reunidos en un solo bastidor.
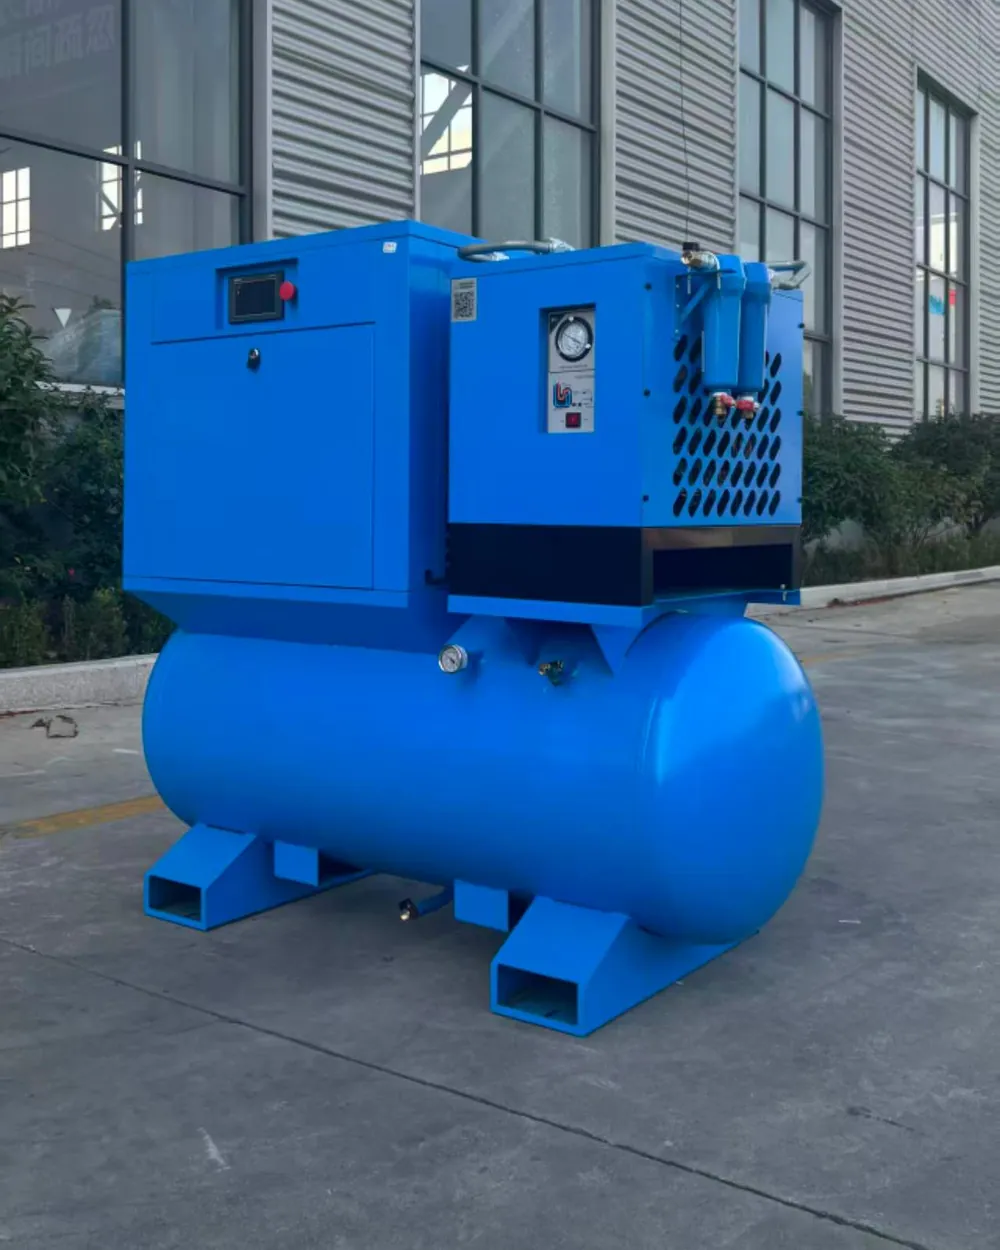 15kW
K 150Compresor de tornillo 15 kW 4 en 1
Compresor, depósito, secador frigorífico y filtración en un solo bastidor, en 15 kW.
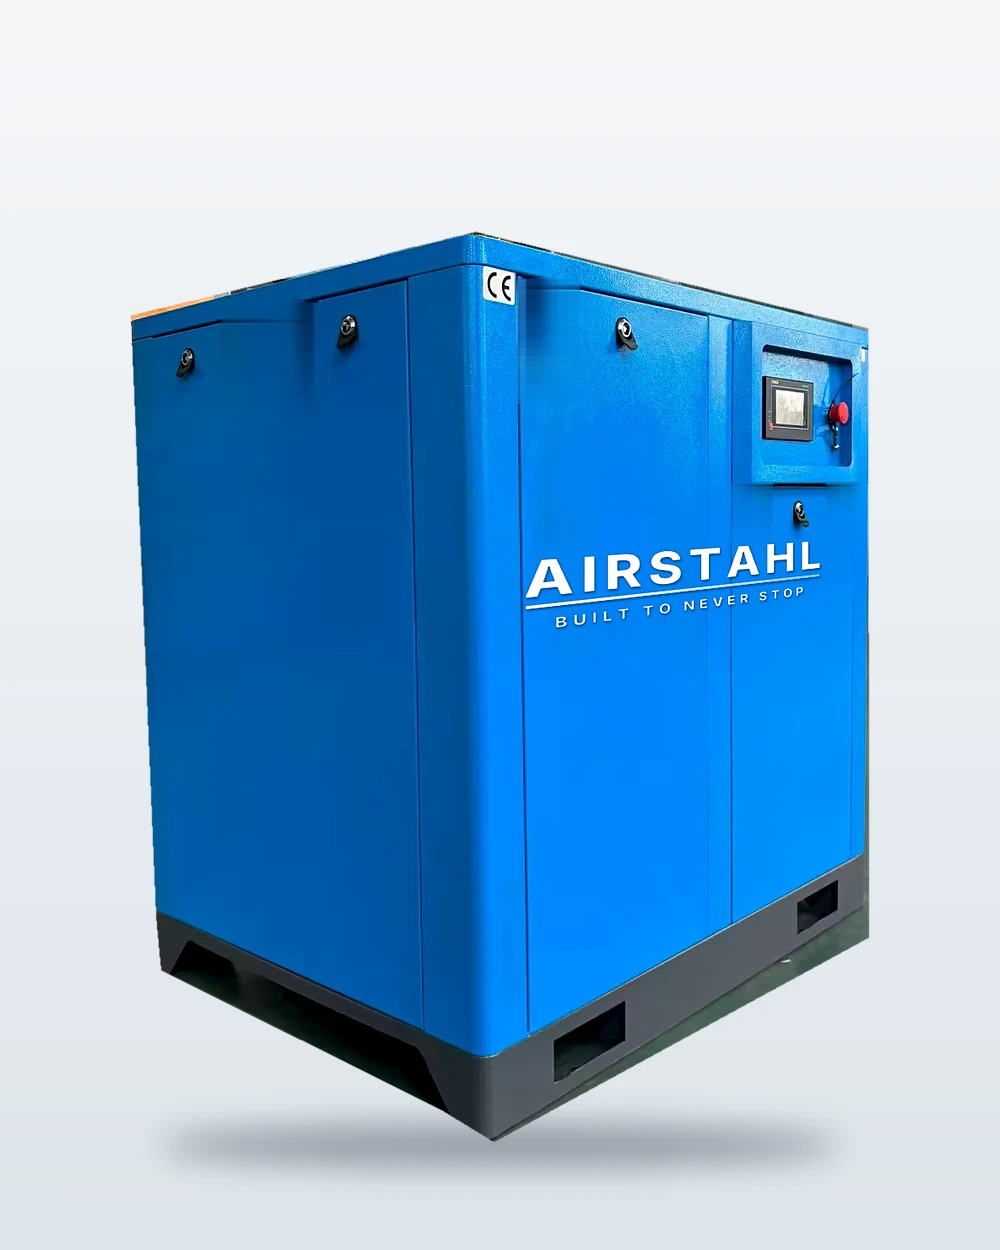 15kW
S 150Compresor de tornillo 15 kW
Para talleres de producción y talleres de vehículos pesados con un alto consumo de aire.
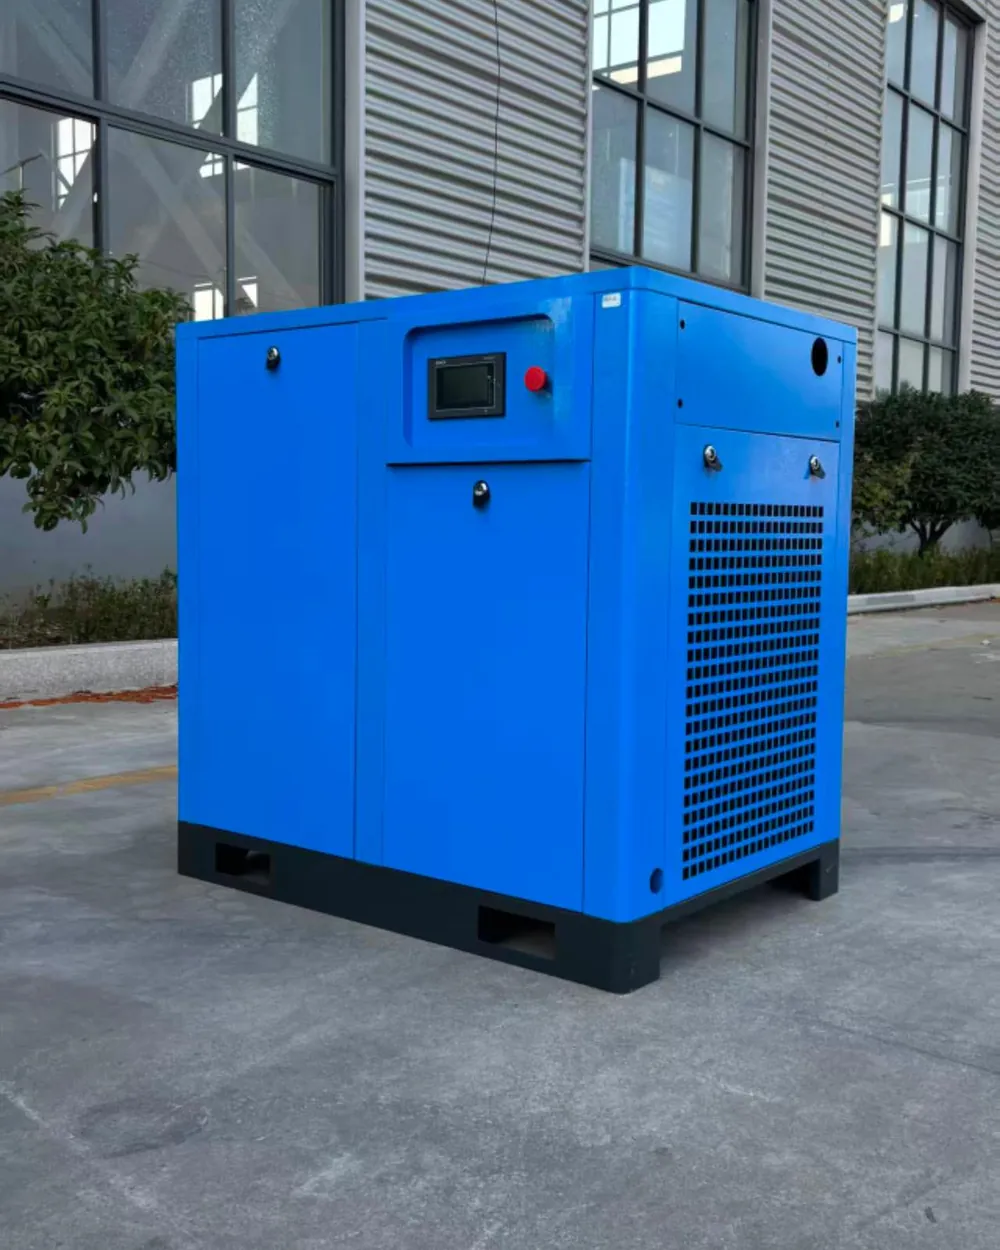 22kW
S 220 PMCompresor de tornillo 22 kW imán permanente
Motor de imán permanente, 10 bar: la máquina industrial de la gama.
Otros sectores
¿Un proyecto, una pregunta?
Respondemos rápido y el presupuesto es gratuito. Díganos qué funciona con aire en su taller y le indicamos el modelo adecuado.