Maquinação CNC
Compressor para maquinação e centros CNC
Compressor de parafuso para maquinação CNC: trocador de ferramentas, fixações, ar da árvore e sopro de aparas. Ar seco e filtrado. Garantia de 2 anos.
Numa oficina de maquinação, o ar comprimido faz muito mais do que soprar aparas. Num centro de maquinação, aciona o trocador de ferramentas e o desaperto do cone da árvore, pressuriza a árvore para que o fluido de corte não chegue aos rolamentos, fecha as fixações e os tornos de bancada pneumáticos e abre as portas automáticas. Nos tornos CNC e nos tornos de cabeçote móvel, aperta buchas e pinças e faz avançar a barra no alimentador. Quando a pressão desce, a máquina entra em alarme e para: o compressor faz parte do parque de máquinas.
Quanto ar precisa uma oficina de maquinação?
Uma máquina-ferramenta gasta pouco ar nas suas próprias funções, e quase sempre por impulsos: uma troca de ferramenta, um aperto, uma porta. O que pesa a sério é o sopro, que consome em contínuo. Os valores abaixo são indicativos; o consumo exato consta do manual de cada máquina.
- Centro de maquinação (trocador, fixações, ar da árvore, sopro intermitente): da ordem de 50 a 150 l/min em média.
- Torno CNC ou torno de cabeçote móvel com alimentador de barras: da ordem de 30 a 80 l/min.
- Pistola de sopro ou bico aberto: da ordem de 150 a 250 l/min enquanto sopra.
Exemplo de oficina tipo: quatro centros de maquinação a 100 l/min, dois tornos a 50 l/min e duas pistolas de sopro usadas cerca de metade do tempo. São 400 + 100 + 200 = 700 l/min. Com 30 % de margem para fugas e mais uma máquina no futuro, a necessidade ronda os 900 l/min, ou seja 0,9 m³/min. O nosso conversor de caudal e pressão converte l/min em m³/min e nos CFM de muitos manuais.
Que pressão precisa uma máquina CNC?
Cada fabricante indica uma pressão mínima à entrada da máquina, muitas vezes da ordem dos 6 bar. Abaixo disso, o pressostato da máquina dá alarme. Some as perdas da rede, do secador e dos filtros, e regule o compressor para cerca de 7 a 8 bar. Não compensa subir mais: cada bar a mais paga-se em eletricidade e faz a rede perder mais ar.
Que compressor para uma oficina de maquinação?
- Oficina com 3 a 5 máquinas: o K 75, compressor de parafuso 7,5 kW 4 em 1, debita 1,1 m³/min a 8 bar. Compressor, reservatório de 420 L, secador frigorífico e filtração estão num único chassis: o ar chega seco às máquinas sem ser preciso projetar uma instalação. Cobre a oficina do exemplo.
- Oficina com 6 a 10 máquinas, ou muito sopro: o K 150 chega aos 2,2 m³/min a 8 bar, também em 4 em 1. Se já tem reservatório e secador, ou se a sala obriga a separá-los, o S 150 oferece o mesmo caudal como compressor isolado.
- Decoletagem e produção a dois ou três turnos: o S 220 PM, com motor de ímanes permanentes, fornece 3,6 m³/min a 8 bar. Quando uma falha de ar para toda a produção, dois compressores que dividem a carga valem mais do que um só maior. Acima disso, a série S vai até 132 kW, sob orçamento.
As séries S e K são de velocidade variável. Na maquinação, a procura muda constantemente e o compressor acompanha-a em vez de alternar entre carga e vazio. Saiba mais em velocidade variável ou fixa.
Que qualidade de ar precisam as máquinas-ferramenta?
O ar sai do compressor quente e carregado de humidade. Ao arrefecer na rede, essa água condensa. Dentro da máquina, faz prender as válvulas e os cilindros do trocador e, pior, pode chegar aos rolamentos da árvore com o ar de pressurização. No aço acabado de maquinar, uma pistola que cospe água deixa ainda marcas de ferrugem.
O tratamento de base é um secador frigorífico seguido de uma filtração de partículas e de aerossóis de óleo. Os nossos compressores são lubrificados: é a filtração à saída que retém o óleo arrastado. Alguns fabricantes exigem uma classe de qualidade para o ar da árvore: procure-a no manual e defina o tratamento com os nossos técnicos, com a ajuda do nosso guia sobre a qualidade do ar ISO 8573-1. Um filtro fino junto à máquina completa a proteção.
Instalação e manutenção
- A sala. O ar de uma oficina de maquinação traz névoa de fluido de corte e poeira metálica. Instale o compressor numa sala à parte e ventilada, com a tomada de ar longe das máquinas. Veja o nosso artigo sobre a sala do compressor.
- Os condensados. Um purgador automático no reservatório e nos pontos baixos da rede garante purgas fiáveis. Estes condensados contêm óleo: recolhem-se e tratam-se, nunca vão para o esgoto. Veja a água no ar comprimido.
- As fugas. Engates rápidos, mangueiras de sopro, eletroválvulas: uma oficina de maquinação multiplica os pontos de fuga. A calculadora do custo das fugas põe-lhes um número.
- A manutenção. Primeira manutenção às 500 horas, depois a cada 1500 horas, com aviso no controlador. A dois turnos, estes prazos chegam depressa: tenha um kit de manutenção de reserva. O guia de manutenção do compressor de parafuso descreve cada operação. Garantia de 2 anos e peças disponíveis durante 15 anos.
Para dimensionar a sua instalação, comece pelo configurador, confirme o volume do reservatório com a calculadora de reservatório ou envie-nos a lista das suas máquinas com um pedido de orçamento.
Calcular a minha necessidade para este setor Pedir orçamento
Perguntas frequentes — Maquinação CNC
Quanto ar consome um centro de maquinação?
A título indicativo, um centro de maquinação consome da ordem de 50 a 150 l/min em média para o trocador, as fixações e o ar da árvore. O sopro pesa mais: uma pistola aberta gasta da ordem de 150 a 250 l/min. Some as máquinas e pistolas usadas ao mesmo tempo, acrescente cerca de 30 % de margem e confirme o consumo exato no manual de cada máquina.
Que pressão precisa uma máquina CNC?
O fabricante indica uma pressão mínima à entrada da máquina, muitas vezes da ordem dos 6 bar. Somando as perdas da rede, do secador e dos filtros, basta em geral um compressor regulado para cerca de 7 a 8 bar. Subir mais só aumenta a fatura de eletricidade e as fugas, sem vantagem para as máquinas.
Porque é que o ar da árvore tem de ser seco?
O ar de pressurização impede que o fluido de corte entre nos rolamentos da árvore. Se transportar água ou partículas, leva-as precisamente para onde devia proteger. Um secador frigorífico e uma filtração à saída do compressor são a base; se o fabricante exigir uma classe ISO 8573-1, os nossos técnicos definem consigo o tratamento adequado.
É melhor um compressor central ou um por máquina?
Numa oficina com várias máquinas, um compressor de parafuso central com uma rede bem dimensionada é em geral mais simples de manter e mais económico do que vários compressores pequenos. Quando uma falha de ar para toda a produção, dois compressores que se revezam dão segurança. Dimensionamos a instalação a partir da lista das suas máquinas.
Como reduzir o consumo de ar do sopro de aparas?
Comande o sopro por eletroválvula para que só funcione durante o ciclo, use bicos de sopro adequados em vez de tubos abertos e reduza a pressão ao necessário com um regulador. Procure também as fugas nos engates rápidos e nas mangueiras. A nossa calculadora do custo das fugas mostra a poupança possível.
O compressor da oficina de maquinação pode alimentar também um corte laser a ar?
Raramente tal como está. O corte laser a ar pode pedir bem mais do que os 6 a 8 bar de uma oficina, e um ar muito mais seco e limpo, porque chega à ótica da cabeça de corte. O valor a seguir é o do fabricante do laser. A nossa série L reúne um compressor de parafuso de 8 a 16 bar, um reservatório de 16 bar, um secador frigorífico e uma filtração de precisão. Veja o nosso artigo sobre o compressor para corte laser.
Quanto custa o ar comprimido numa oficina de maquinação?
Divida a potência do compressor pelo ar que produz numa hora e multiplique pelo seu preço do kWh. Com o S 110: 1,7 m³/min a 8 bar, ou seja, 102 m³ por hora, e 11 ÷ 102 ≈ 0,11 kWh por m³. É um mínimo teórico: o funcionamento em vazio, as fugas e uma pressão demasiado alta fazem subir o custo real. A calculadora de consumo elétrico do site dá a ordem de grandeza para as suas horas de funcionamento.
Uma máquina dá alarme de pressão baixa: devo regular o compressor para 10 bar?
Não em primeiro lugar. Um alarme no fim da rede vem quase sempre de perdas de carga: tubo demasiado fino, engates rápidos demasiado pequenos, filtro colmatado. Subir a pressão tem um custo, na ordem de 7 % de consumo a mais por cada bar, e reduz o caudal: o S 110 passa de 1,7 m³/min a 8 bar para 1,4 m³/min a 10 bar. Meça a pressão à entrada da máquina e corrija depois a rede.
Os modelos recomendados
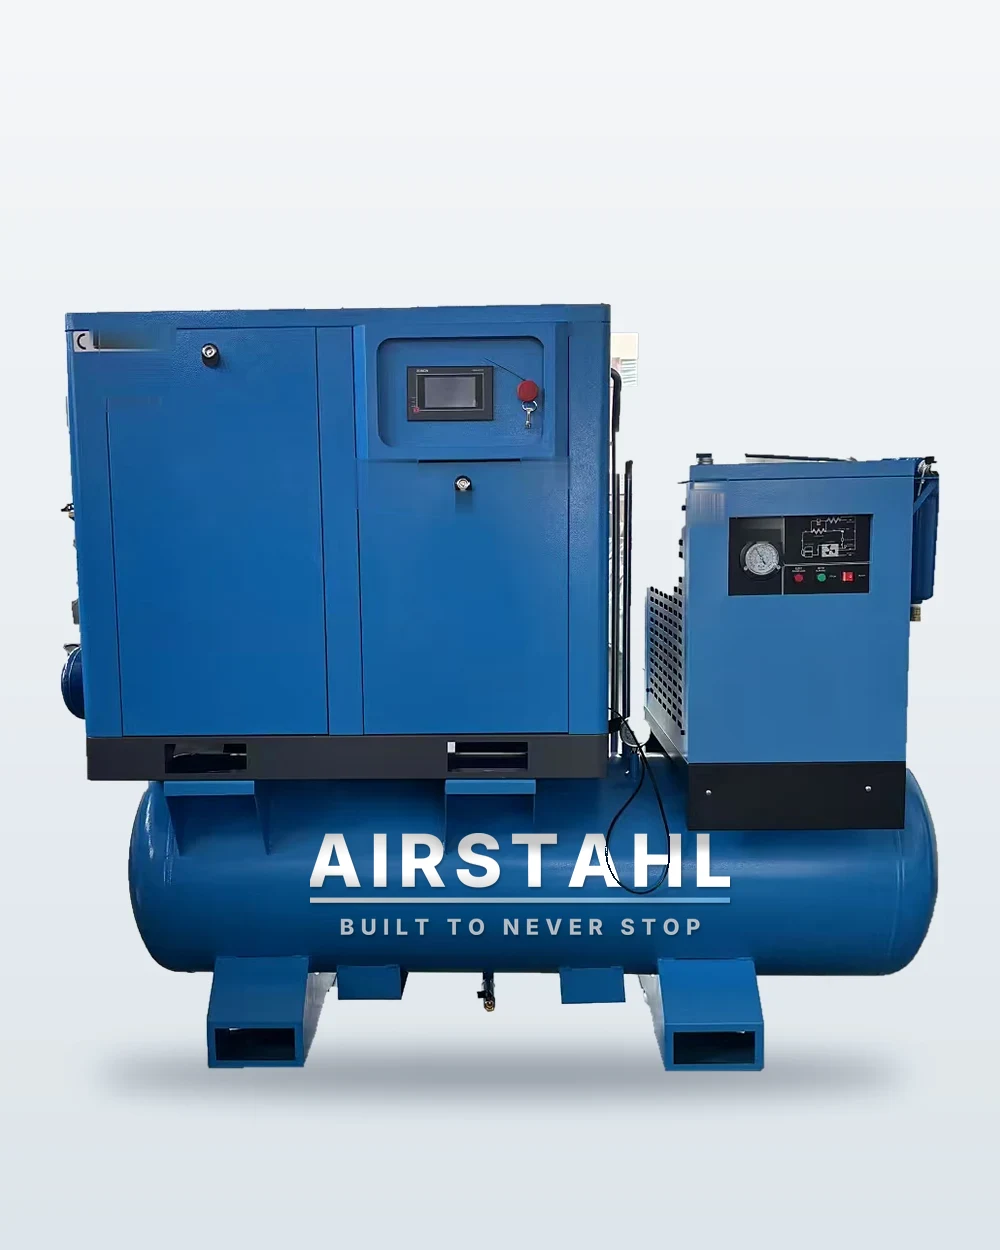 7,5kW
K 75Compressor de parafuso 7,5 kW 4 em 1
Compressor, reservatório de 420 L, secador frigorífico e filtração reunidos num só chassis.
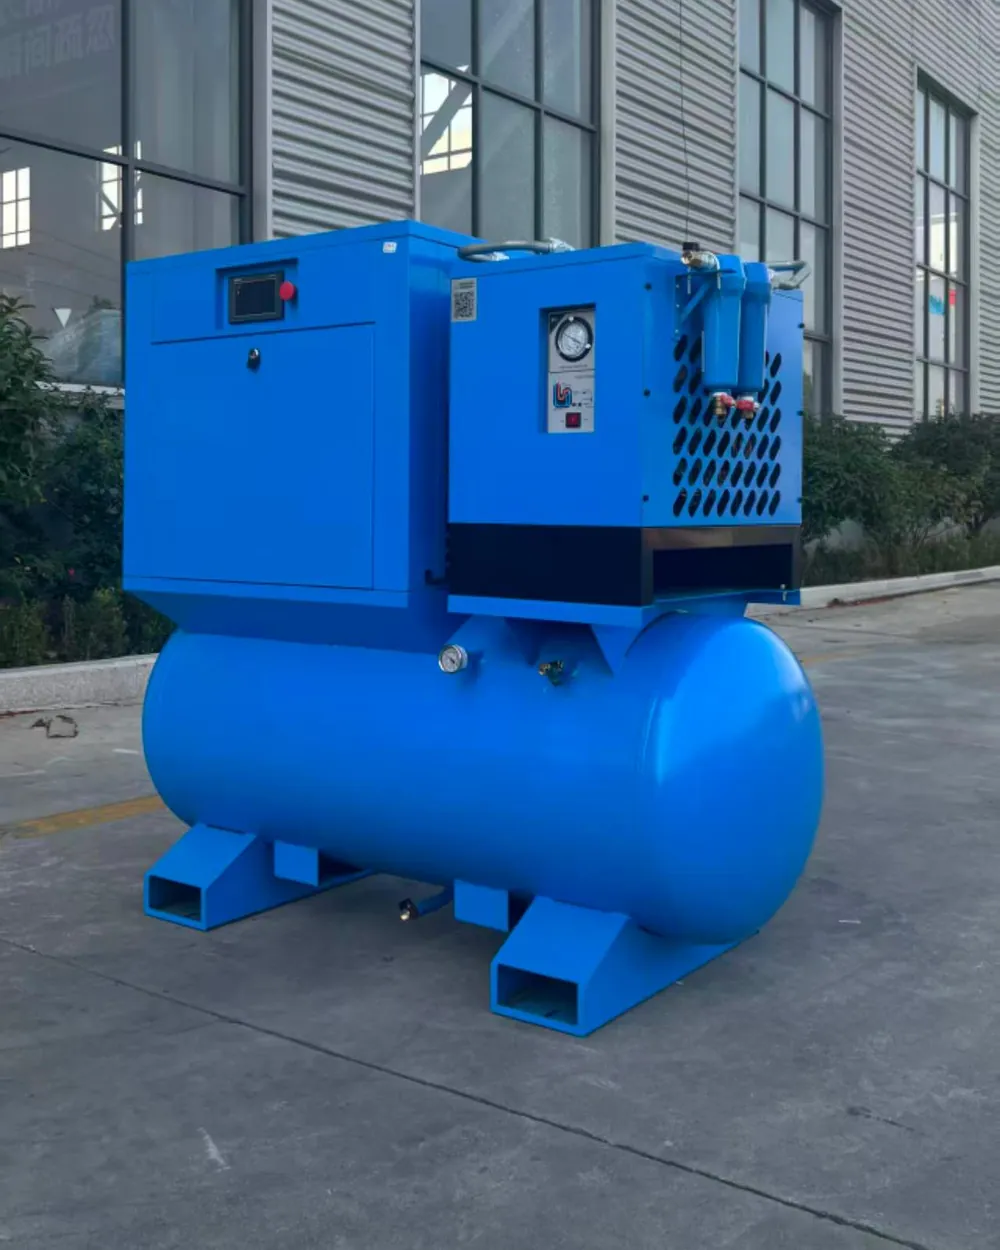 15kW
K 150Compressor de parafuso 15 kW 4 em 1
Compressor, reservatório, secador frigorífico e filtração num só chassis, em 15 kW.
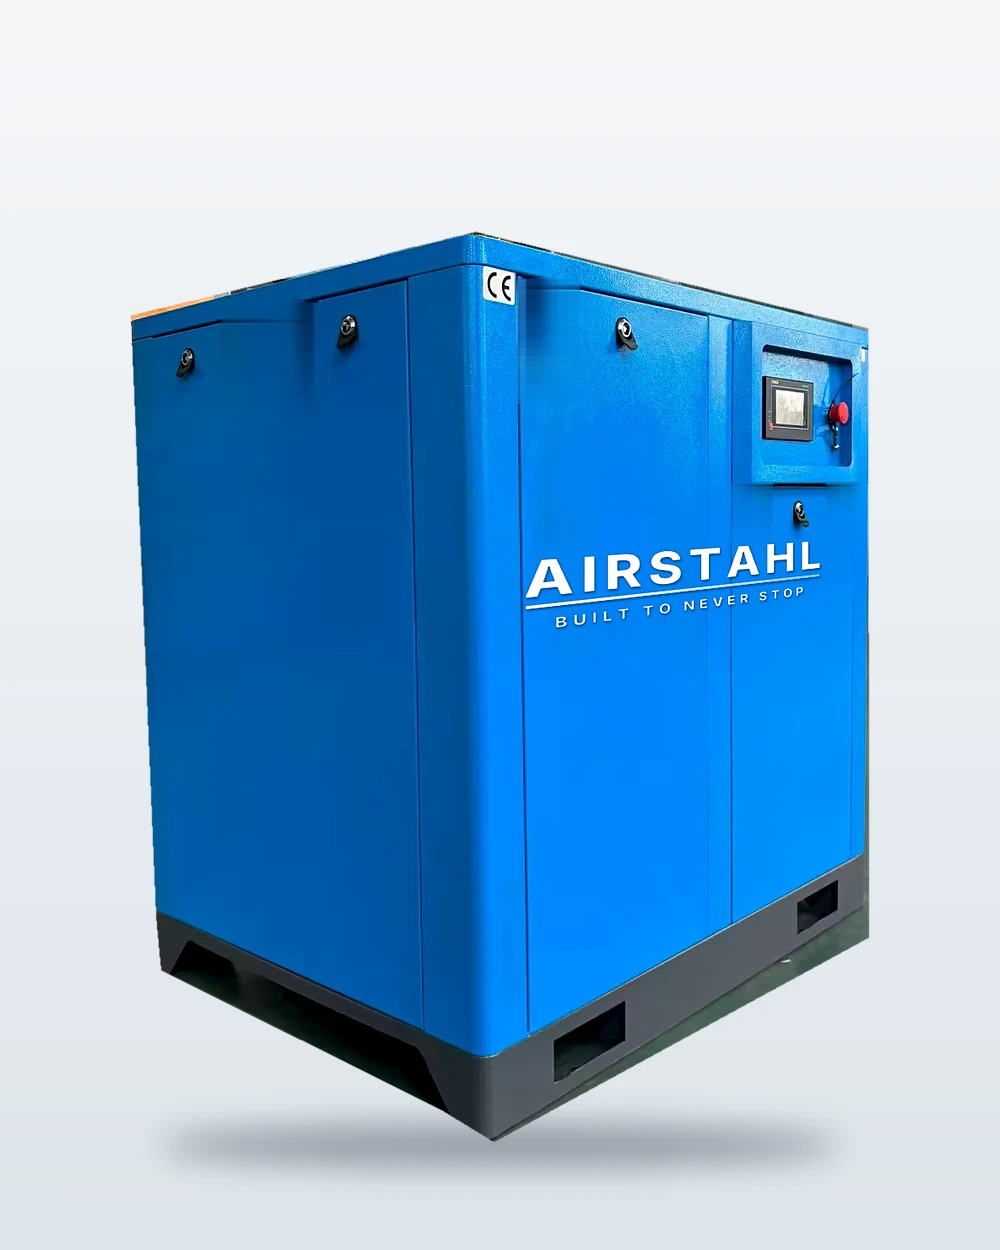 15kW
S 150Compressor de parafuso 15 kW
Para oficinas de produção e oficinas de pesados com elevado consumo de ar.
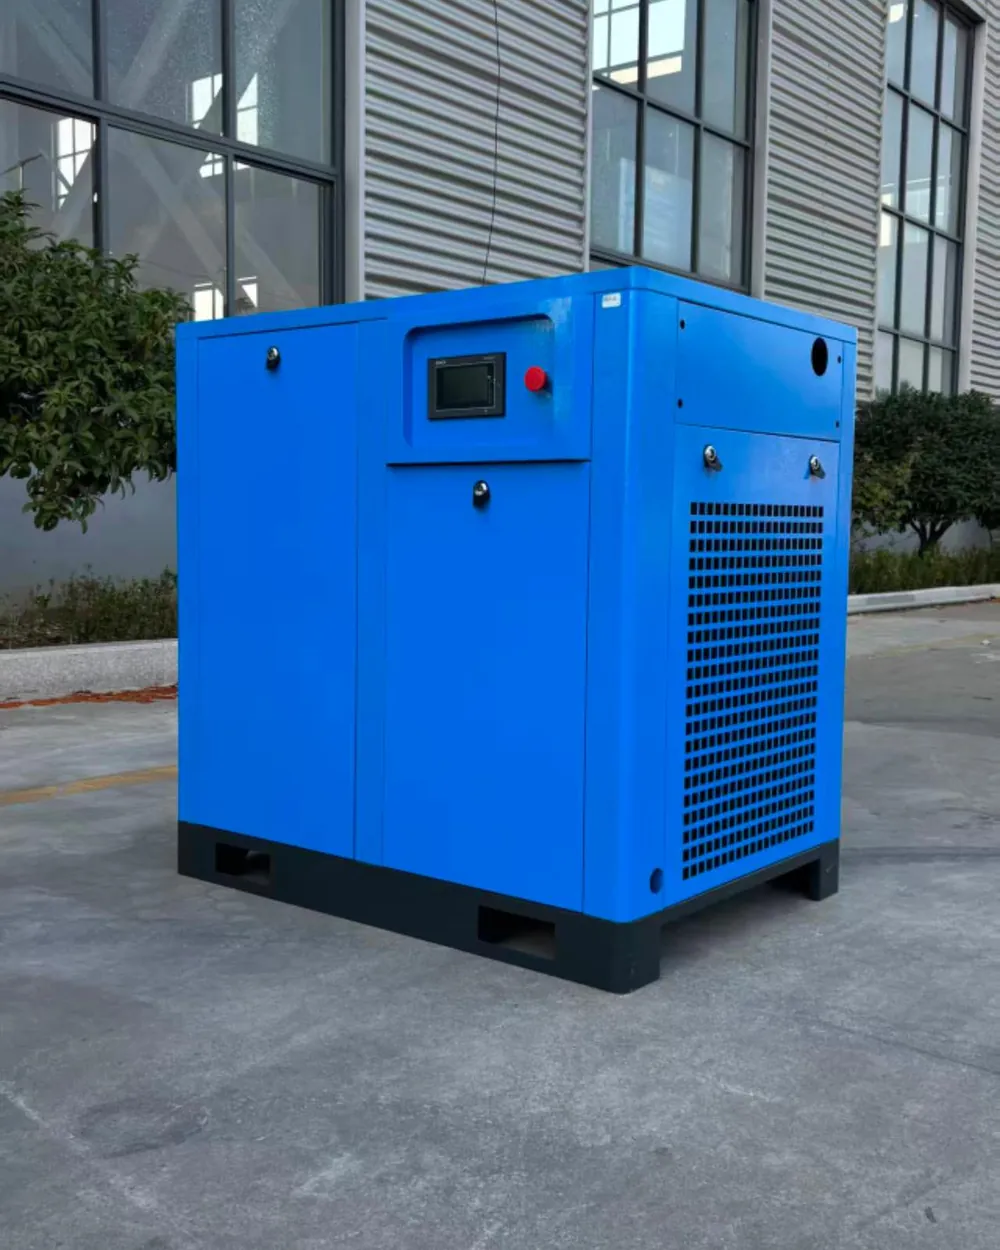 22kW
S 220 PMCompressor de parafuso 22 kW íman permanente
Motor de íman permanente, 10 bar: a máquina industrial da gama.
Outros setores
Um projeto, uma pergunta?
Respondemos depressa e o orçamento é gratuito. Diga-nos o que funciona a ar na sua oficina e indicamos o modelo adequado.