Fundição e forja
Compressor para fundição e forja
Compressor de parafuso para fundição e forja, para machos, moldação, rebarbagem, granalhagem e martelos. Série S de velocidade variável até ao S 220 PM.
Numa fundição, o ar comprimido entra em todas as etapas. Sopra a areia para as caixas de machos, move os cilindros das máquinas de moldar e das grelhas de desmoldação, alimenta as rebarbadoras e os martelos de cinzelar na rebarbagem, e projeta o abrasivo nas cabines de granalhagem e de jato de areia. Na forja, aciona os cilindros das prensas e dos manipuladores, sopra a calamina e pulveriza o lubrificante sobre as matrizes. Tudo isto num pavilhão quente e cheio de pó, muitas vezes em vários turnos.
De quanto ar precisa uma fundição ou uma forja?
Some o consumo das ferramentas que trabalham ao mesmo tempo e acrescente uma margem. O nosso configurador aplica 25 %. Na rebarbagem, as rebarbadoras trabalham quase sem parar: conte-as a 100 %.
Exemplo de uma secção de acabamento numa fundição de peças médias (valores indicativos, a confirmar nas fichas das suas ferramentas):
- 3 rebarbadoras pneumáticas de 450 l/min: 1350 l/min
- 2 martelos de cinzelar de cerca de 400 l/min: 800 l/min
- cilindros da máquina de machos e pistolas de sopro: 300 l/min
- total: 2450 l/min, ou seja 3060 l/min com 25 % de margem
Esta necessidade corresponde ao S 220 PM, que fornece 3,6 m³/min a 8 bar (3600 l/min). Para passar de l/min para m³/min, ou de bar para psi, use o nosso conversor de caudal e pressão.
As cabines de granalhagem e de jato de areia a ar comprimido são um caso à parte. O consumo depende do diâmetro do bico e aumenta à medida que o bico se desgasta. Use o valor indicado pelo fabricante da cabine para o bico que utiliza. Uma granalhadora de turbina, pelo contrário, consome pouco ar: sobretudo para a limpeza dos filtros e para os comandos.
Muitos martelos-pilão de forja têm o seu próprio grupo de compressão integrado. Consulte o manual: no cálculo só entram os martelos e ferramentas de percussão ligados à rede de ar.
Que compressor escolher para uma fundição ou uma forja?
- Pequena forja ou secção de rebarbagem com 1 ou 2 postos: o S 150, compressor de parafuso de 15 kW, fornece 2,2 m³/min a 8 bar. Cobre duas rebarbadoras, uma pistola de sopro e os cilindros de uma prensa, com reserva. Se preferir uma só máquina, o K 150 junta o mesmo compressor, um reservatório de 340 L, um secador frigorífico e a filtração num único chassis.
- Fundição com machos, moldação e rebarbagem em simultâneo: o S 220 PM, compressor de parafuso de 22 kW com motor de ímanes permanentes. Fornece 3,6 m³/min a 8 bar e 3,2 m³/min a 10 bar. Toda a série S é de velocidade variável: quando os postos param entre dois vazamentos, o compressor abranda em vez de rodar em vazio.
- Unidade em dois ou três turnos com várias cabines de granalhagem: acima de 22 kW, a série S vai até 132 kW, sob orçamento. Estudamos estas instalações como um projeto industrial, com a rede, os reservatórios e o tratamento do ar. Uma auditoria de ar comprimido à instalação existente é um bom ponto de partida.
Que qualidade de ar para uma fundição ou uma forja?
- A água. É o primeiro problema. O abrasivo húmido aglomera, entope a válvula doseadora e sai aos solavancos. A areia de machos húmida aguenta mal. No aço granalhado, a humidade faz voltar a ferrugem. Assim que há granalhagem, jato de areia ou machos, um secador frigorífico à saída do compressor é indispensável. O nosso artigo que secador de ar escolher explica as opções.
- O óleo. Os nossos compressores são lubrificados. Para ferramentas e cilindros chega uma filtração geral. Para pulverizar tintas de moldação e lubrificantes de matrizes, acrescente filtros finos no ponto de utilização.
- O pó. Entra sobretudo pelo ar que o compressor aspira: falamos disso mais abaixo.
Se um cliente ou um processo lhe impõe uma classe de ar, defina-a segundo a norma ISO 8573-1 com os nossos técnicos. O nosso guia da qualidade do ar ISO 8573-1 explica como ler estas classes.
Instalação e manutenção num ambiente quente e poeirento
- Uma sala à parte. Nunca coloque o compressor junto aos fornos, à zona de vazamento ou aos postos de rebarbagem. Instale-o num local fechado que tire o ar fresco do lado limpo do edifício.
- Evacuar o calor. Um compressor de parafuso arrefecido a ar liberta muito calor. Conduza o ar quente para o exterior por uma conduta. Acima de 25 °C na sala, o configurador pede um secador de maior capacidade. O nosso artigo sobre a sala do compressor resume as regras de ventilação.
- O filtro de aspiração. A areia de fundição e o pó metálico são abrasivos. Verifique o filtro de ar muito mais vezes do que numa oficina limpa: um filtro colmatado faz a máquina aquecer e carrega o óleo de partículas.
- Os condensados. Um ar quente e húmido produz muita água. Um purgador automático no reservatório e nos pontos baixos da rede evita esquecimentos. Os condensados contêm óleo: recolha-os e mande-os tratar.
- A manutenção. Nos nossos compressores de parafuso, a primeira manutenção é às 500 horas e depois a cada 1500 horas, com um aviso no controlador. Em vários turnos, essas horas chegam depressa: tenha um kit de manutenção de reserva. Os compressores têm 2 anos de garantia e as peças continuam disponíveis durante 15 anos.
Para dimensionar a sua instalação, comece pelo configurador, estime a fatura com a calculadora de consumo elétrico e envie-nos um pedido de orçamento com a lista dos seus postos.
Calcular a minha necessidade para este setor Pedir orçamento
Perguntas frequentes — Fundição e forja
Que compressor para uma fundição?
Para uma fundição com machos, moldação e rebarbagem em simultâneo, o S 220 PM (22 kW, motor de ímanes permanentes) fornece 3,6 m³/min a 8 bar. Uma pequena forja ou uma secção de rebarbagem com 1 ou 2 postos pode começar pelo S 150, que fornece 2,2 m³/min a 8 bar. Acima disso, a série S vai até 132 kW, sob orçamento.
Quanto ar consome uma rebarbadora ou um martelo de cinzelar pneumático?
O nosso configurador conta 450 l/min para uma rebarbadora pneumática. Um martelo de cinzelar consome cerca de 400 l/min, a título indicativo: confirme na ficha da sua ferramenta. Na rebarbagem estas ferramentas trabalham quase sem parar, por isso some-as a 100 % e acrescente 25 % de margem.
É preciso um secador para granalhagem e jato de areia?
Sim. O abrasivo húmido aglomera, entope a válvula doseadora e sai aos solavancos, e a humidade faz voltar a ferrugem no aço granalhado. Um secador frigorífico à saída do compressor resolve o problema. A série K já o integra, juntamente com o reservatório e a filtração.
Um martelo-pilão de forja precisa de compressor?
Nem sempre. Muitos martelos-pilão pneumáticos têm o seu próprio grupo de compressão integrado. Consulte o manual: para dimensionar o compressor só contam os martelos e ferramentas de percussão ligados à rede de ar.
Como proteger um compressor numa fundição quente e poeirenta?
Instale-o numa sala à parte, longe dos fornos e da rebarbagem, com entrada de ar fresco do lado limpo e o ar quente conduzido para o exterior. Verifique o filtro de aspiração muito mais vezes do que numa oficina limpa, porque a areia e o pó metálico são abrasivos. Cumpra as manutenções às 500 horas e depois a cada 1500 horas, e tenha um kit de manutenção de reserva.
Quantas rebarbadoras pode alimentar um compressor de 22 kW?
O S 220 PM fornece 3600 l/min a 8 bar. Com rebarbadoras de cerca de 450 l/min, martelos de cinzelar de cerca de 400 l/min e 25 % de margem, alimenta cerca de seis rebarbadoras em contínuo, ou quatro rebarbadoras e dois martelos de cinzelar. Refaça a conta com as fichas das suas ferramentas, como no nosso artigo quantas rebarbadoras e martelos de cinzelar num compressor de 22 kW.
Devo regular o compressor para 10 bar para dar mais força às rebarbadoras?
Não, a não ser que o manual o exija. Um compressor de parafuso dá menos ar quando a pressão sobe: o S 220 PM passa de 3,6 m³/min a 8 bar para 3,2 m³/min a 10 bar, e seis rebarbadoras já não cabem. Se falta pressão no fim da linha, a causa está quase sempre na rede: tubos demasiado finos, engates rápidos demasiado pequenos, mangueiras demasiado compridas. Corrija a rede antes de mexer na regulação.
Porque é preciso vigiar o desgaste dos bicos de granalhagem?
Porque o consumo de ar segue aproximadamente o quadrado do diâmetro. Um bico de 6 mm gasto até 7 mm consome cerca de (7 ÷ 6)² = 1,36 vezes mais ar, um terço a mais: de 2400 para cerca de 3270 l/min. Nem o S 220 PM acompanha e a pressão cai no bico. Meça o bico com regularidade e substitua-o antes de ter ganho um milímetro: sai mais barato do que um compressor maior.
Os modelos recomendados
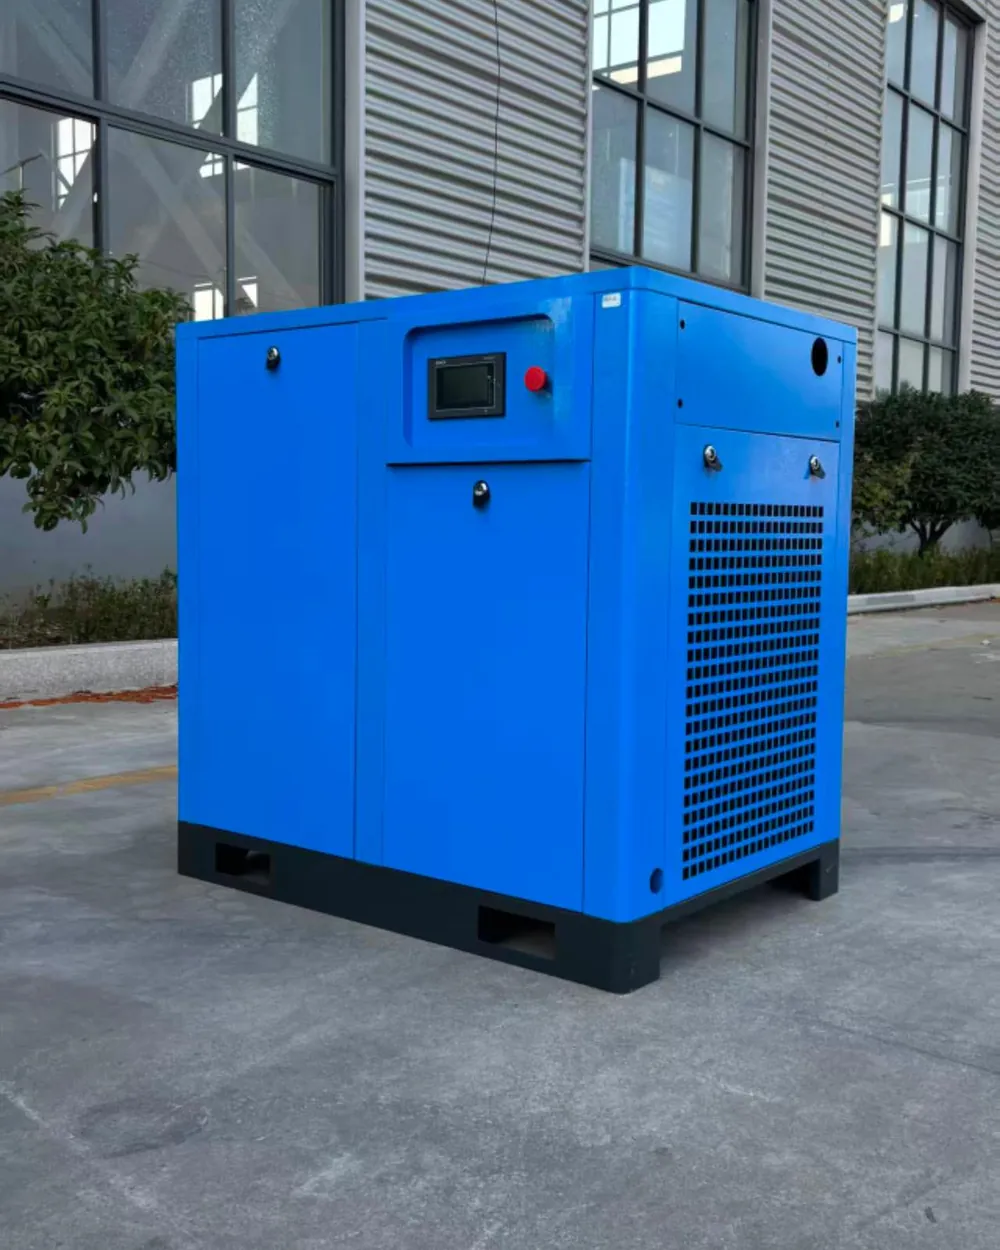 22kW
S 220 PMCompressor de parafuso 22 kW íman permanente
Motor de íman permanente, 10 bar: a máquina industrial da gama.
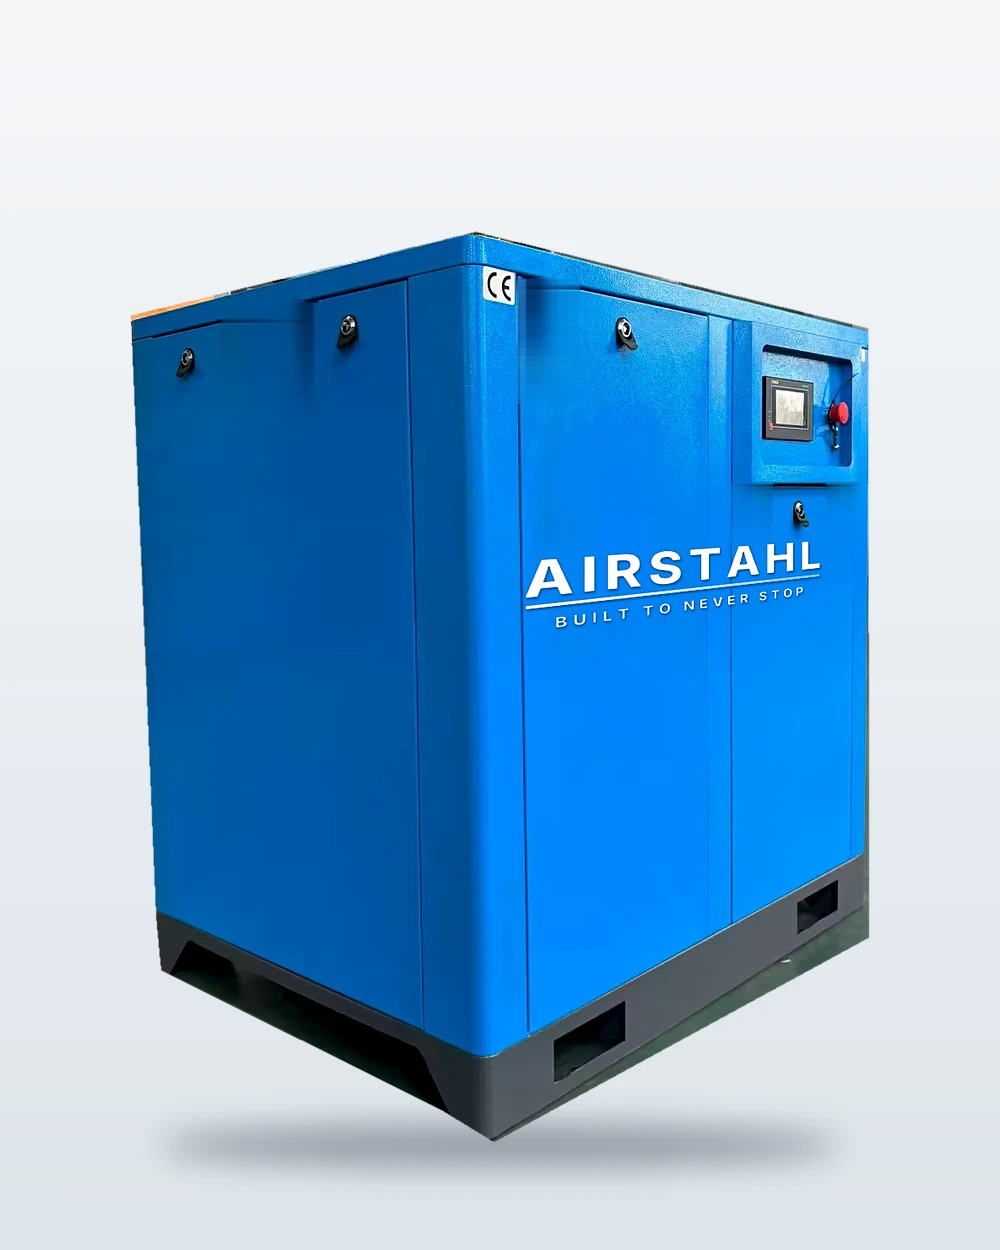 15kW
S 150Compressor de parafuso 15 kW
Para oficinas de produção e oficinas de pesados com elevado consumo de ar.
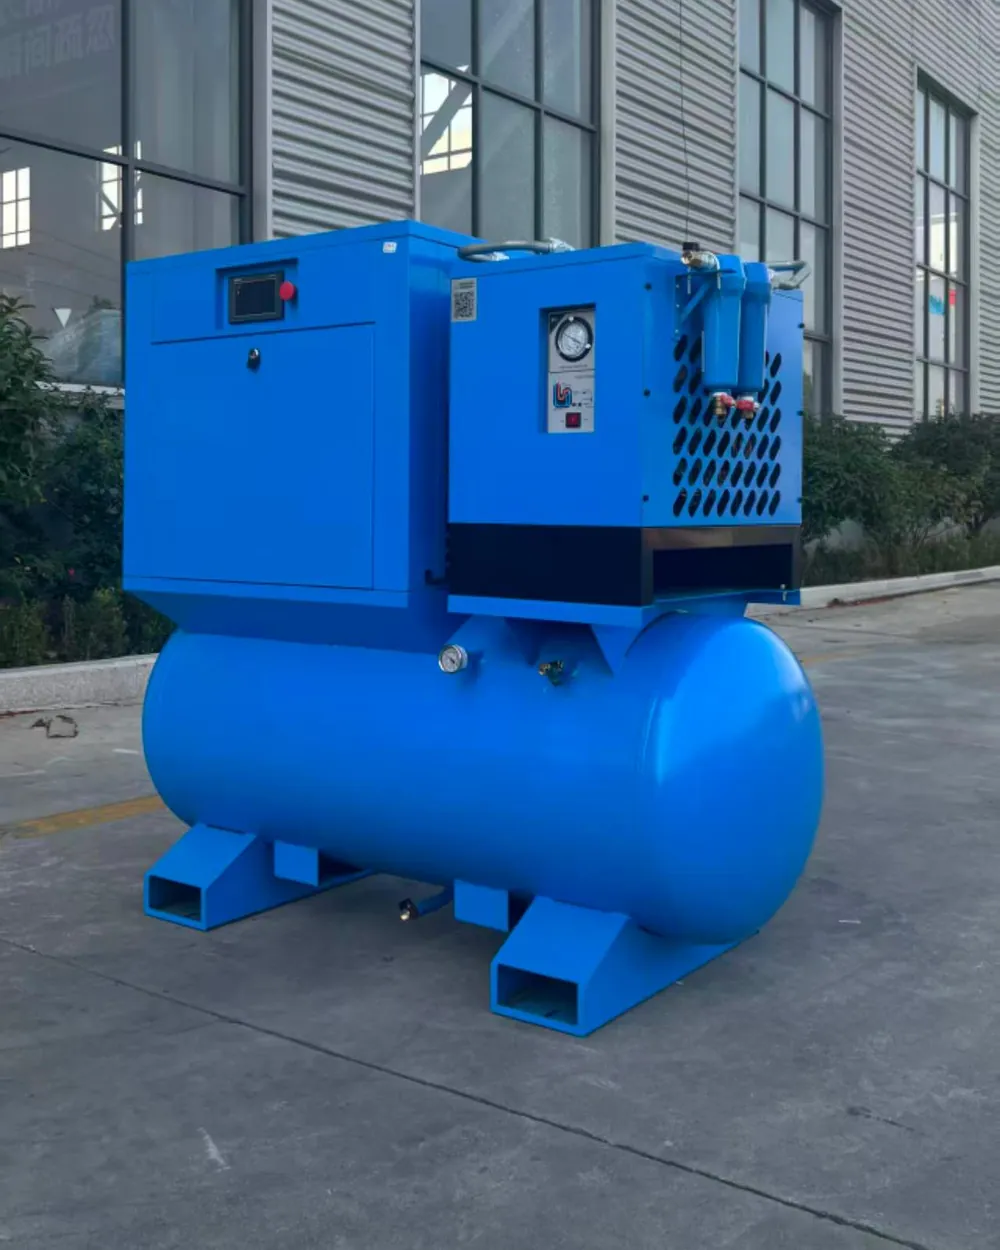 15kW
K 150Compressor de parafuso 15 kW 4 em 1
Compressor, reservatório, secador frigorífico e filtração num só chassis, em 15 kW.
Outros setores
Um projeto, uma pergunta?
Respondemos depressa e o orçamento é gratuito. Diga-nos o que funciona a ar na sua oficina e indicamos o modelo adequado.